

Новости
Объединяя усилия с партнёрами в стране и за рубежом, мы создаём долгосрочную ценность и способствуем взаимовыгодному будущему отрасли.
Рекомендуемое
Отправьте нам сообщение
Как выбрать размер зерна абразива из электрокорунда для подготовки поверхности под покрытие
Выбирайте фракцию электрокорунда для абразивоструйной обработки, отталкиваясь от требуемого профиля поверхности под покрытие, а затем проверяйте, позволяет ли абразив очистить основу без чрезмерной эрозии или деформации. Фракция, которая быстро удаляет ржавчину, может создать слишком глубокий профиль для указанного покрытия. Более мелкая фракция может обеспечить подходящую текстуру, но удаление прочно сцепленной окалины займет слишком много времени.
Начните с требований к покрытию, материала основы и состояния поверхности. Используйте эти требования для выбора пробной фракции, а затем подтвердите ее результат контролируемой абразивоструйной обработкой. Одна только фракция не гарантирует определенный результат: на готовую поверхность влияют форма абразивных частиц, рабочее давление, состояние сопла, расстояние до поверхности и состояние повторно используемого абразива.
Начните с требований к поверхности под покрытие
Перед выбором абразива установите два отдельных критерия приемки: степень чистоты поверхности и ее профиль. Степень чистоты характеризует удаление ржавчины, окалины, старого покрытия и других нормируемых загрязнений. Профиль характеризует текстуру, создаваемую абразивоструйной обработкой. Поверхность может выглядеть чистой, но иметь неподходящий профиль; кроме того, на визуально шероховатой поверхности могут оставаться загрязнения, ухудшающие адгезию.
Техническая документация производителя покрытия и проектная спецификация должны определять требуемую подготовку поверхности. Проверьте указанный стандарт степени чистоты, допустимый диапазон профиля и метод контроля. Если документы противоречат друг другу или в них не указан профиль, устраните эту неопределенность до выбора фракции для производства. Попытка определить ее только по толщине покрытия может привести к переделке, которой можно было избежать.
Толщина покрытия также помогает понять последствия выбора абразива. При чрезмерно глубоком профиле может быть трудно обеспечить достаточную толщину покрытия на вершинах выступов, особенно если покрытие тонкое. Недостаточный профиль может не соответствовать требованиям системы покрытия к подготовке поверхности. Увеличение толщины покрытия или нанесение дополнительного слоя не следует считать универсальным решением проблемы неподходящей поверхности после абразивоструйной обработки.
Также проверьте, требуют ли инструкции к покрытию определенной текстуры или устанавливают ограничения на загрязнение абразива. Две поверхности с близкими значениями высоты профиля могут различаться по плотности и форме пиков. Если спецификация учитывает эти характеристики, одного измерения высоты профиля недостаточно для подтверждения соответствия.
Перед выбором фракции разберитесь в ее обозначении
Для многих широко применяемых абразивов с нумерованными фракциями меньшее число обозначает более крупный материал, а большее — более мелкий. В рамках одной системы градации фракция 36 крупнее фракции 80. Однако номер фракции не является универсальным обозначением размера частиц и не указывает напрямую профиль, который создаст абразив.
Поставщики могут указывать фракцию по стандартам классификации абразивов, размеру ячеек сетки или собственным диапазонам размеров. У продуктов с похожими обозначениями могут различаться гранулометрические составы. Перед сравнением мешков или коммерческих предложений уточните систему классификации и гранулометрический состав по ситам. Содержание крупных частиц, основной рабочей фракции и мелочи информативнее, чем одно лишь название продукта.
Абразивы для обработки электрокорундом также различаются по форме частиц и стойкости к разрушению. Не следует считать, что коричневый электрокорунд и белый электрокорунд работают одинаково только потому, что их номинальные фракции совпадают. При подготовке поверхности под покрытие оценивайте фактическую фракцию для абразивоструйной обработки, ее чистоту и поведение в используемом оборудовании.
В качестве практической отправной точки выбирайте пробную фракцию с учетом характера задачи:
- Толстый слой окалины или жесткие требования к профилю: рассмотрите более крупную фракцию, если основа выдерживает ударную нагрузку и получаемую текстуру.
- Подготовка стальной поверхности при умеренном загрязнении: начните со средней фракции в диапазоне поставщика для абразивоструйной обработки и проверьте, соответствует ли результат заданному профилю.
- Относительно чистая поверхность, требующая неглубокого профиля: начните с более мелкой фракции и проверьте, сохраняется ли эффективность очистки.
- Тонкие детали, мягкие основы или детали, чувствительные к изменению размеров: проведите осторожное пробное испытание с более мелким абразивом и контролируемой интенсивностью обработки.
Это отправные рекомендации, а не фиксированное соответствие между фракцией и профилем. Таблица, в которой каждому размеру фракции соответствует один профиль поверхности, не учитывает слишком много рабочих переменных, чтобы служить критерием приемки в производстве. Рекомендации поставщика полезны для сужения выбора при испытаниях, особенно если в них указаны материал основы и условия обработки, при которых был получен результат.
Учитывайте состояние основы при выборе
На стали с прочно сцепленной окалиной очень мелкий абразив может очищать поверхность медленно, даже если на участках без окалины он создает приемлемую текстуру. Более крупная фракция может ускорить удаление окалины, но после ее удаления оператор должен проверить профиль. Если продолжать обработку уже очищенных участков, пока на других еще удаляется окалина, результат может быть неравномерным.
Если подготовке мешают толстые отложения или старое покрытие, оцените, поможет ли отдельный этап удаления сделать окончательную обработку более контролируемой. Выбор слишком крупной фракции для выполнения всех операций за один проход может привести к профилю, которому не соответствует последующее покрытие. Завершающий этап подготовки все равно должен отвечать требованиям спецификации на покрытие.
Для ранее подвергавшейся абразивоструйной обработке или корродировавшей стали характерна другая проблема: имеющиеся раковины и текстура сохраняются после очистки. Более мелкий абразив может ограничить дальнейшее увеличение шероховатости, но не способен сделать гладкой поверхность с глубокими раковинами. Проверьте, не остались ли в них коррозия и загрязнения, а при оценке полученного профиля используйте установленную методику измерения.
При обработке алюминия и других более мягких материалов абразив, выбранный для интенсивной подготовки стали, может удалить слишком много материала основы. Тонкий лист также может деформироваться при агрессивной обработке или длительном воздействии в одной точке. Начинайте с осторожного режима, не задерживайте сопло на одном месте и проверяйте не только чистоту и профиль, но и размеры и внешний вид детали. Специальные инструкции по подготовке конкретного материала имеют приоритет перед общими рекомендациями по обработке стали.
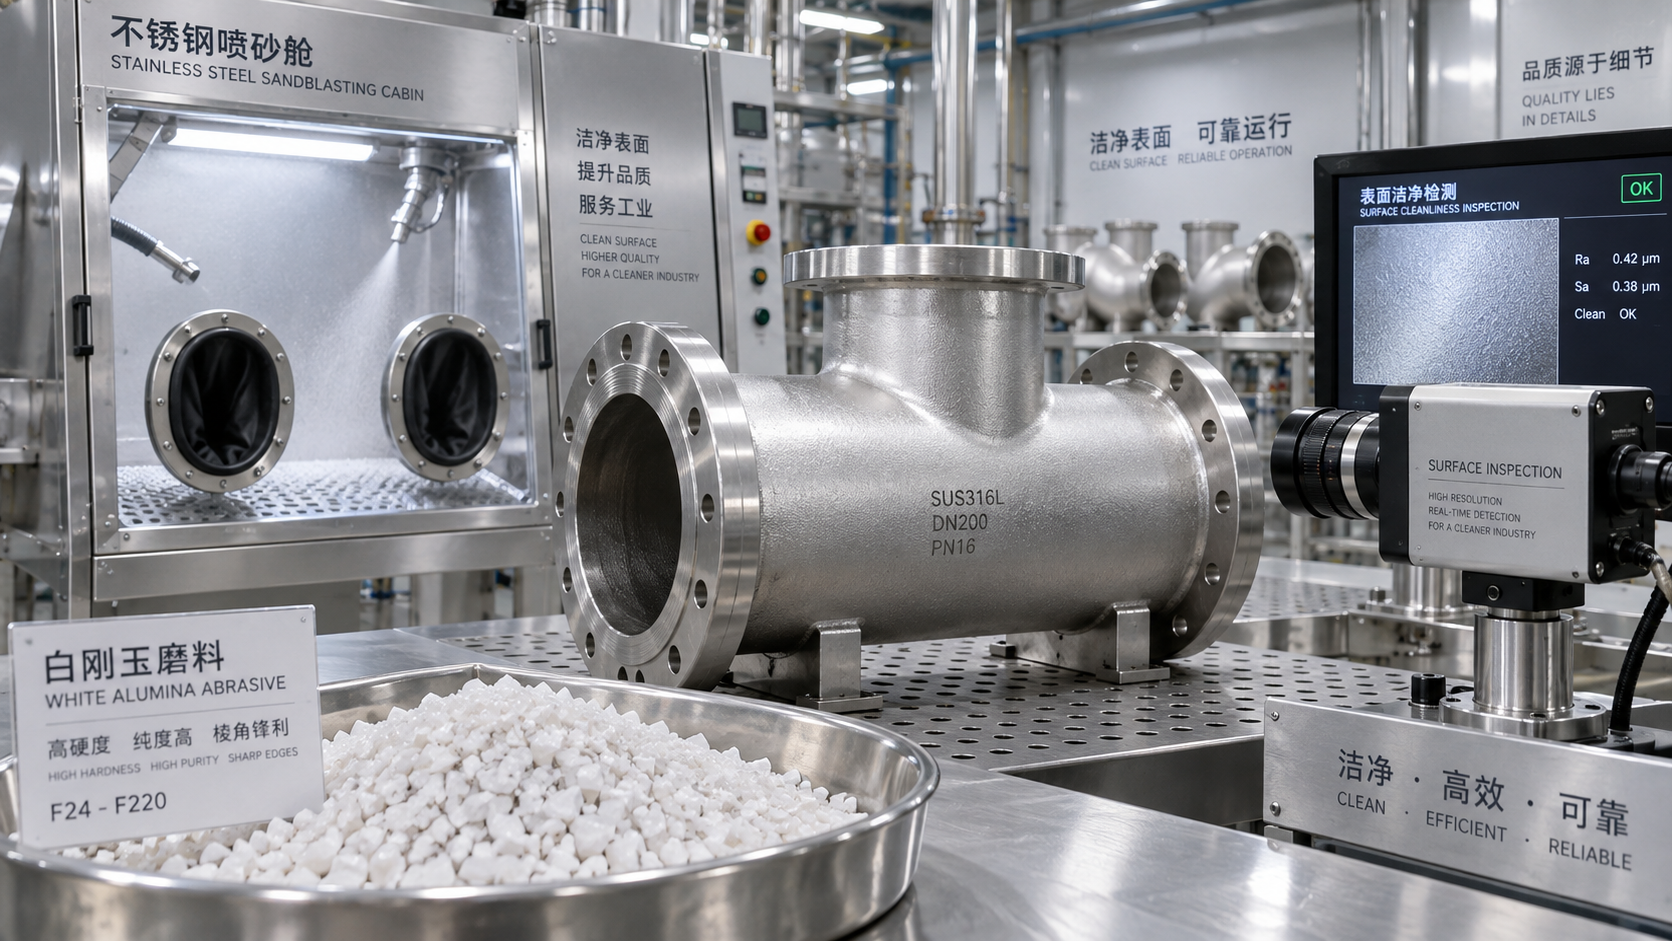
При обработке нержавеющей стали и компонентов, чувствительных к загрязнениям, необходимо контролировать всю систему абразивоструйной обработки. Чистый абразив может загрязниться при контакте с ранее обработанными деталями, в системе регенерации или при использовании загрязненного оборудования для обращения с ним. Изменение фракции не решит эту проблему. Убедитесь, что абразив, оборудование и порядок обращения с ним подходят для основы и условий ее эксплуатации.
Сохраняйте постоянство параметров при сравнении фракций
Размер абразива и интенсивность обработки влияют на результат совместно. При сопоставимых условиях более крупные угловатые частицы обычно создают более глубокую и открытую текстуру, а более мелкие — более неглубокую. Фактический результат зависит от скорости частиц, угла удара, твердости основы и состояния абразива.
При абразивоструйной обработке сжатым воздухом проверяйте давление во время работы. Показания компрессора или ресивера могут не отражать давление, доступное у сопла в процессе обработки. Ограничения в шлангах, расход воздуха и износ сопла могут изменить эффективность резания. Оператор может ошибочно винить фракцию абразива, если оборудование подает недостаточную или нестабильную энергию.
Важен и расход абразива. Чрезмерная подача может снизить эффективность разгона частиц и привести к перерасходу материала. Недостаточная подача замедляет очистку и может вынуждать дольше обрабатывать отдельные участки. Перед сравнением фракций стабилизируйте подачу и в качестве исходного значения используйте рекомендованный для оборудования расход абразива.
Во время испытаний сохраняйте одинаковыми рабочее расстояние и угол. Если одновременно приблизить сопло, увеличить давление и выбрать более крупный абразив, будет трудно определить, какое изменение привело к более глубокому профилю. Сравнивайте пробные фракции при неизменных остальных условиях, а затем целенаправленно меняйте процесс, если ни одна из них не соответствует требованиям.
Даже более мелкая фракция при чрезмерно интенсивной обработке может повредить чувствительную поверхность. И наоборот, снижение давления, чтобы сделать неподходящую крупную фракцию менее агрессивной, может привести к медленной или нестабильной очистке. Цель — подобрать сочетание параметров, которое оставляет оператору достаточный запас на случай обычных отклонений.
Проведите пробную обработку, чтобы проверить выбранную фракцию в работе
Если это разрешено, проведите испытание на фактической детали или на образце с той же основой и сопоставимым исходным состоянием. Чистый плоский образец может помочь сравнить текстуру, но он не всегда показывает, как абразив удаляет окалину, очищает раковины или обрабатывает сварные швы и углубления.
Выберите одну пробную фракцию и соседнюю альтернативу из той же системы классификации. Сохраняйте неизменными сопло, давление, подачу, угол и расстояние. Испытание должно дать ответы на три вопроса: обеспечивает ли абразив требуемую чистоту, входит ли профиль в заданные пределы и можно ли стабильно воспроизводить результат?
- Подготовьте поверхность перед абразивоструйной обработкой. Удалите масло и смазку утвержденным способом. Абразивоструйная обработка сама по себе не является надежным способом обезжиривания и может распространить загрязнения.
- Обработайте репрезентативный участок. При необходимости включите в испытание сложные элементы, например сварные швы, кромки, раковины или участки с частично сохранившимся покрытием.
- Удалите несвязанную пыль. Используйте утвержденный способ, который не приведет к попаданию масла, влаги или других загрязнений.
- Проверьте чистоту и измерьте профиль. Используйте принятые в проекте методы контроля и выполните достаточное количество измерений в разных местах, чтобы оценить разброс результатов.
- Зафиксируйте рабочие условия. Запишите фракцию абразива, его состояние, рабочие параметры, а также любые признаки эрозии или деформации.
Последовательно применяйте указанный метод измерения профиля. Репликационная лента, профилометры со щупом и компараторы шероховатости по-разному оценивают поверхность; их результаты нельзя считать взаимозаменяемыми без дополнительных условий. Внешний вид и проверка на ощупь помогают выявить очевидную проблему, но их недостаточно для приемки поверхности с заданным профилем.
Если поверхность чистая, но профиль слишком глубокий, испытайте более мелкую фракцию или снизьте интенсивность обработки, одновременно проверяя, остается ли очистка эффективной. Если профиль слишком неглубокий, перед переходом на более крупную фракцию проверьте работу оборудования и состояние абразива. Если профиль приемлемый, но очистка идет медленно, прежде чем считать крупные частицы необходимыми, проверьте загрязнения, подачу и технику обработки.
Если процедура нанесения покрытия требует квалификационных панелей или испытаний на адгезию, включите их в процесс утверждения. Успешное пробное испытание подтверждает пригодность условий подготовки поверхности, но само по себе не доказывает долговечность покрытия в эксплуатации.
Следите за изменениями при повторном использовании абразива
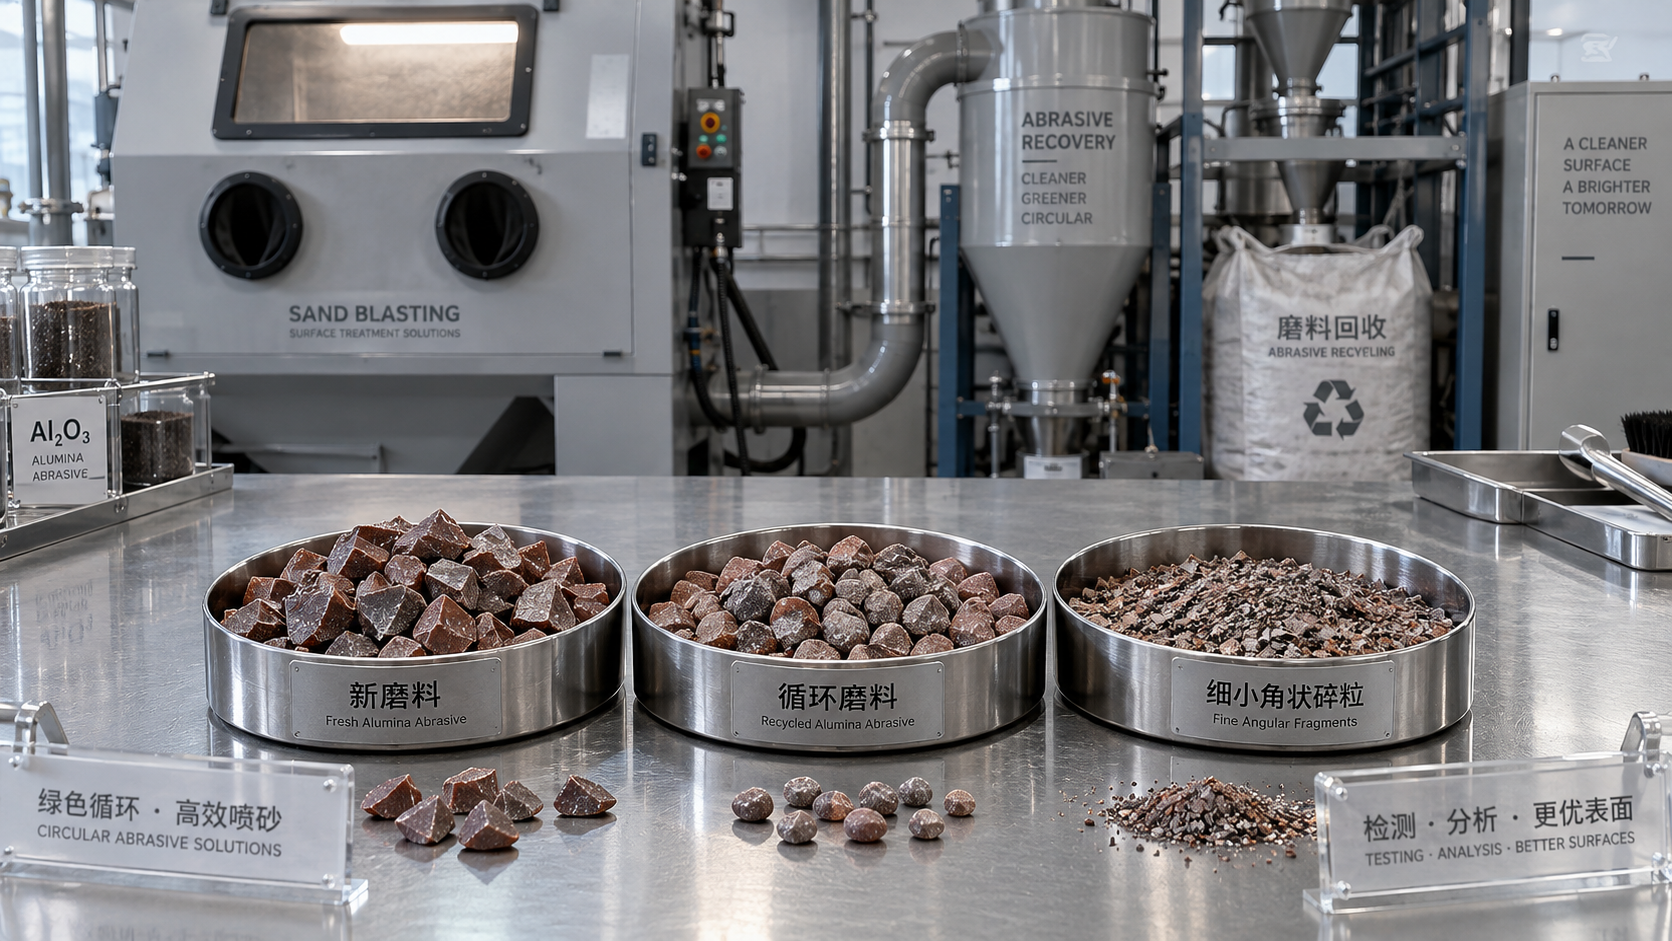
В рециркуляционной системе состав абразива меняется по мере разрушения частиц, удаления мелочи и добавления свежего материала. Поэтому рабочая смесь может вести себя не так, как новый материал, первоначально загруженный в установку. Испытание на свежем абразиве может не отражать свойства установившейся производственной загрузки.
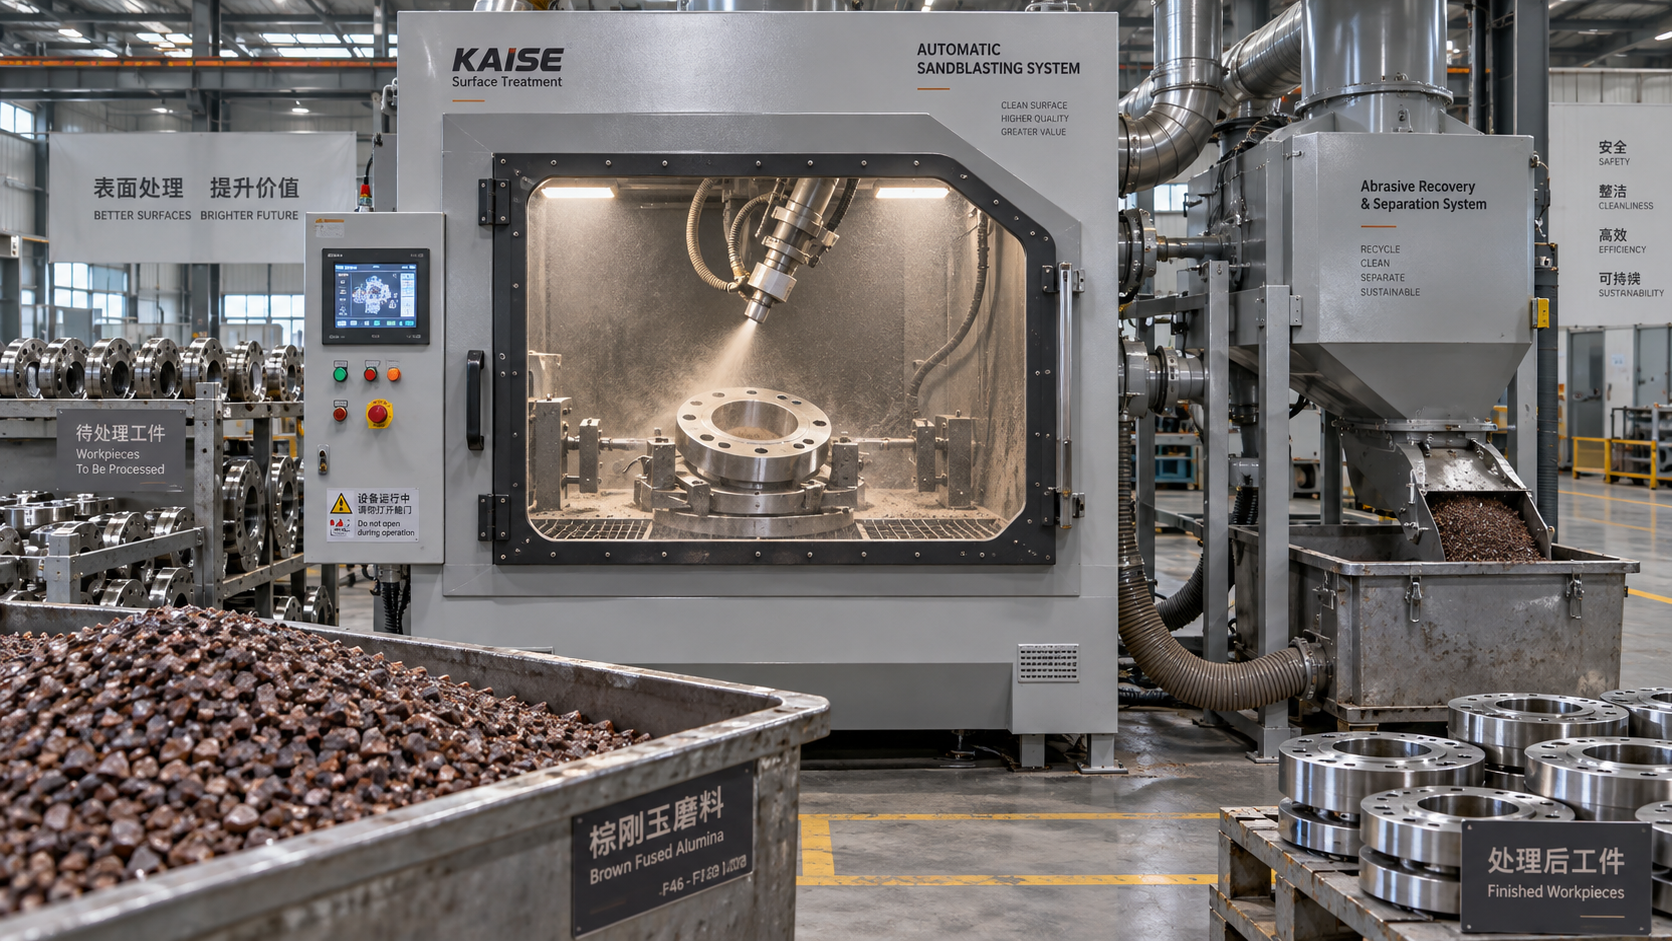
Продукты измельчения могут влиять на скорость очистки, образование пыли и текстуру поверхности. Неэффективное разделение может привести к накоплению мелочи и загрязнений, а нестабильное пополнение — изменить гранулометрический состав. Контролируйте рабочую смесь и профиль поверхности одновременно. Добавление свежего крупного абразива без проверки регенерированного материала может вызвать очередное неконтролируемое изменение.
Если ранее утвержденный процесс начинает давать нестабильные результаты, перед изменением установленной фракции проверьте состояние абразива, работу сепаратора, износ сопла, давление и подачу. Также проверьте, не появилось ли загрязнение в системе рециркуляции. Во время абразивоструйной обработки всегда необходимы удаление пыли и соответствующая защита операторов, в том числе при использовании абразива, не содержащего намеренно добавленного кварцевого песка.
Выбранный для производства вариант следует документировать как сочетание фракции абразива и рабочего процесса: состояние основы, принятые критерии чистоты и профиля, параметры обработки и метод контроля. Такая запись дает следующему оператору воспроизводимые инструкции. Когда выбранная фракция электрокорунда стабильно обеспечивает эти требования без недопустимого повреждения или чрезмерно долгой обработки, сохраняйте параметры процесса и повторно проверяйте его при изменении основы, покрытия, оборудования или поставок абразива.