

Новости
Объединяя усилия с партнёрами в стране и за рубежом, мы создаём долгосрочную ценность и способствуем взаимовыгодному будущему отрасли.
Рекомендуемое
Отправьте нам сообщение
Почему абразивы на основе оксида алюминия разрушаются при многократном использовании?
Абразивы на основе глинозёма разрушаются при многократном использовании, поскольку каждый удар создаёт нагрузку на частицы, в которых уже есть небольшие дефекты. Столкновения с обрабатываемой деталью, другими зёрнами и оборудованием системы регенерации увеличивают эти дефекты, пока кромки не начинают скалываться, а зёрна — раскалываться. При дальнейшей циркуляции меняется гранулометрический состав абразива, а трение скругляет оставшиеся частицы. Избыточная энергия удара, неподходящая прочность зёрен и недостаточно контролируемая регенерация ускоряют этот процесс.
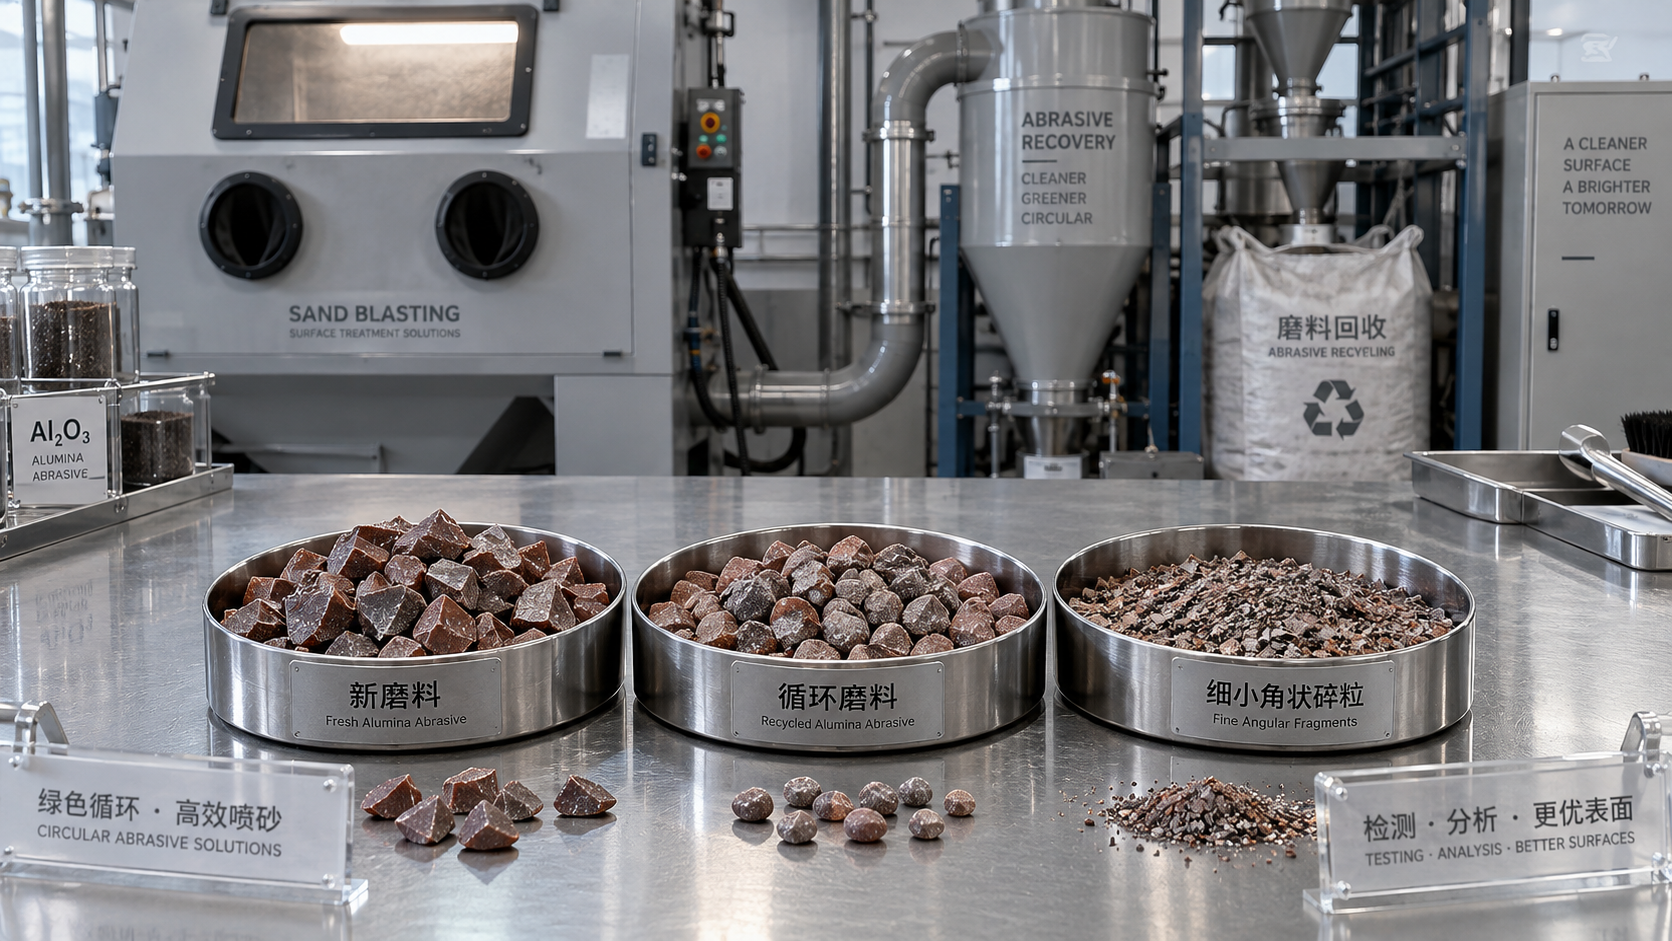
Увеличение количества пыли или снижение скорости резания сами по себе не доказывают, что проблема заключается только в разрушении зёрен. Сходные симптомы могут вызывать удалённое покрытие, ржавчина, скопившаяся влага, скруглённые зёрна и чрезмерное удаление материала системой аспирации. Лучше всего начать с сравнения свежего абразива, циркулирующего абразива и материала, удалённого системой регенерации.
Разрушение может обновлять режущие кромки, прежде чем станет причиной потерь
Электрокорунд достаточно твёрд, чтобы царапать и обрабатывать многие промышленные поверхности, но твёрдость не защищает его от разрушения. Твёрдость характеризует сопротивление вдавливанию или царапанию, а вязкость разрушения — сопротивление распространению трещин. Зерно может сохранять твёрдость и при этом уменьшаться в размерах из-за повторных ударов.
Начальное скалывание кромок обнажает новые острые поверхности. Такое контролируемое разрушение помогает поддерживать режущее действие, особенно если в противном случае затупившиеся зёрна терлись бы об обрабатываемую деталь. Более крупные сколы становятся нежелательными, когда образовавшиеся фрагменты оказываются меньше размера, необходимого для получения заданного профиля поверхности или требуемой скорости очистки. Такие фрагменты либо остаются в циркуляции с пониженной эффективностью, либо удаляются через сепаратор в виде мелочи.
Истирание приводит к другому изменению: углы постепенно изнашиваются, не вызывая значительного раскалывания. Скруглённое зерно может оставаться в пределах номинального диапазона размеров, но резать менее интенсивно. Ситовой анализ позволяет определить изменения размера частиц, однако, чтобы отличить скруглённые частицы от недавно расколовшихся, необходимо исследовать форму зёрен под увеличением.
Повторные удары также вызывают накопление повреждений. Частица, пережившая первый проход, может перенести трещины в последующие циклы. Поэтому свойства свежего абразива не позволяют судить о работе циркулирующей смеси после длительного повторного использования.
Условия удара определяют скорость роста трещин
Давление, скорость и подачу абразива необходимо рассматривать вместе
Повышение скорости частиц увеличивает энергию удара и вероятность разрушения. При пневмоструйной очистке повышение давления сначала может ускорить удаление материала, но дальнейшее повышение способно привести к образованию большего количества мелочи без заметного улучшения очистки. Оценивайте изменения давления одновременно по времени очистки, полученному профилю поверхности и расходу абразива.
Для такого сравнения недостаточно показаний давления на компрессоре. Ограничения в системе, длина шланга, фитинги, расход воздуха и состояние сопла влияют на давление, доступное во время обработки. Определяйте рабочее давление под нагрузкой в соответствии с методом измерения, указанным для оборудования. Статическое измерение при закрытом сопле может не выявить значительного падения давления во время работы.
Износ сопла меняет потребность в воздухе и характер струи. Если система подачи воздуха не справляется с увеличенным отверстием, эффективность резания может снизиться, хотя заданное давление не изменилось. Повышение давления для компенсации может скрыть основную проблему оборудования.
Подача абразива также влияет на результаты оценки. Чрезмерная подача может снизить ускорение частиц и увеличить число столкновений внутри потока. При слишком малой подаче уменьшается количество эффективных ударов за единицу времени. При сравнении давления поддерживайте подачу на стабильном уровне; иначе надёжно установить, чем вызвано изменение скорости очистки, будет невозможно.
Материал детали и угол удара меняют характер нагрузки
Твёрдые жёсткие поверхности меньше деформируются и поглощают меньшую часть энергии удара, поэтому нагрузка на зерно возрастает. Таким образом, прочная окалина, твёрдые покрытия и уже открытая основа могут приводить к разной скорости разрушения в рамках одной и той же работы. Продолжение обработки после удаления покрытия подвергает абразив дополнительным ударам, не приближая к выполнению требований по очистке.
Удар под углом, близким к прямому, создаёт более сильную нормальную нагрузку на частицу, способствуя вдавливанию и разрушению. При более косом угле возрастает доля скользящего воздействия, что может улучшить резание некоторых покрытий, но меняет получаемый профиль поверхности. Изменение угла должно обеспечивать требуемое качество поверхности и полноту обработки; снижать разрушение само по себе недостаточно, чтобы менять отлаженный процесс.
Расстояние от сопла до поверхности влияет на концентрацию струи, охват поверхности и условия удара частиц. Нельзя сформулировать универсальное правило, согласно которому уменьшение или увеличение расстояния всегда снижает разрушение. При сравнении, особенно если оценивается влияние снижения давления на срок службы абразива, сохраняйте одинаковыми расстояние и перемещение сопла.
Выбор зерна меняет баланс между остротой и стойкостью
Белый электрокорунд, как правило, разрушается легче, чем обычный коричневый электрокорунд, который часто выбирают, когда важна повышенная прочность зёрен. Это различие служит лишь отправной точкой и не гарантирует определённого соотношения сроков службы. На поведение конкретной марки влияют микроструктура зерна, способ производства, обработка, метод дробления и гранулометрический состав.
Более хрупкий абразив может быть эффективен, если регулярное появление острых кромок поддерживает требуемое режущее действие. Более прочная марка лучше переносит повторную циркуляцию, однако изношенные частицы могут оставаться в системе уже после снижения их режущей эффективности. Оценивайте пригодность по результативности в нескольких циклах, а не только по количеству сохранившегося материала.
Размер частиц также связан с компромиссами. При одинаковой скорости более крупная частица обладает большей кинетической энергией благодаря большей массе. Она может создавать более глубокий профиль, но также испытывает более мощный удар. Переход на более крупный абразив для компенсации быстрого разрушения может привести к чрезмерному начальному профилю и не устраняет проблемы с давлением или условиями регенерации.
Одного номинального обозначения зернистости недостаточно, чтобы описать весь рабочий состав смеси. Две партии с одинаковым обозначением могут различаться по содержанию крупных частиц и мелочи. Сравнивайте результаты ситового анализа поступившего материала с согласованными техническими требованиями и сохраняйте свежую пробу для сравнения. При рециркуляционной очистке состав, поддерживаемый во время работы, не менее важен, чем исходная марка.
Система регенерации может повреждать зёрна и удалять пригодный материал
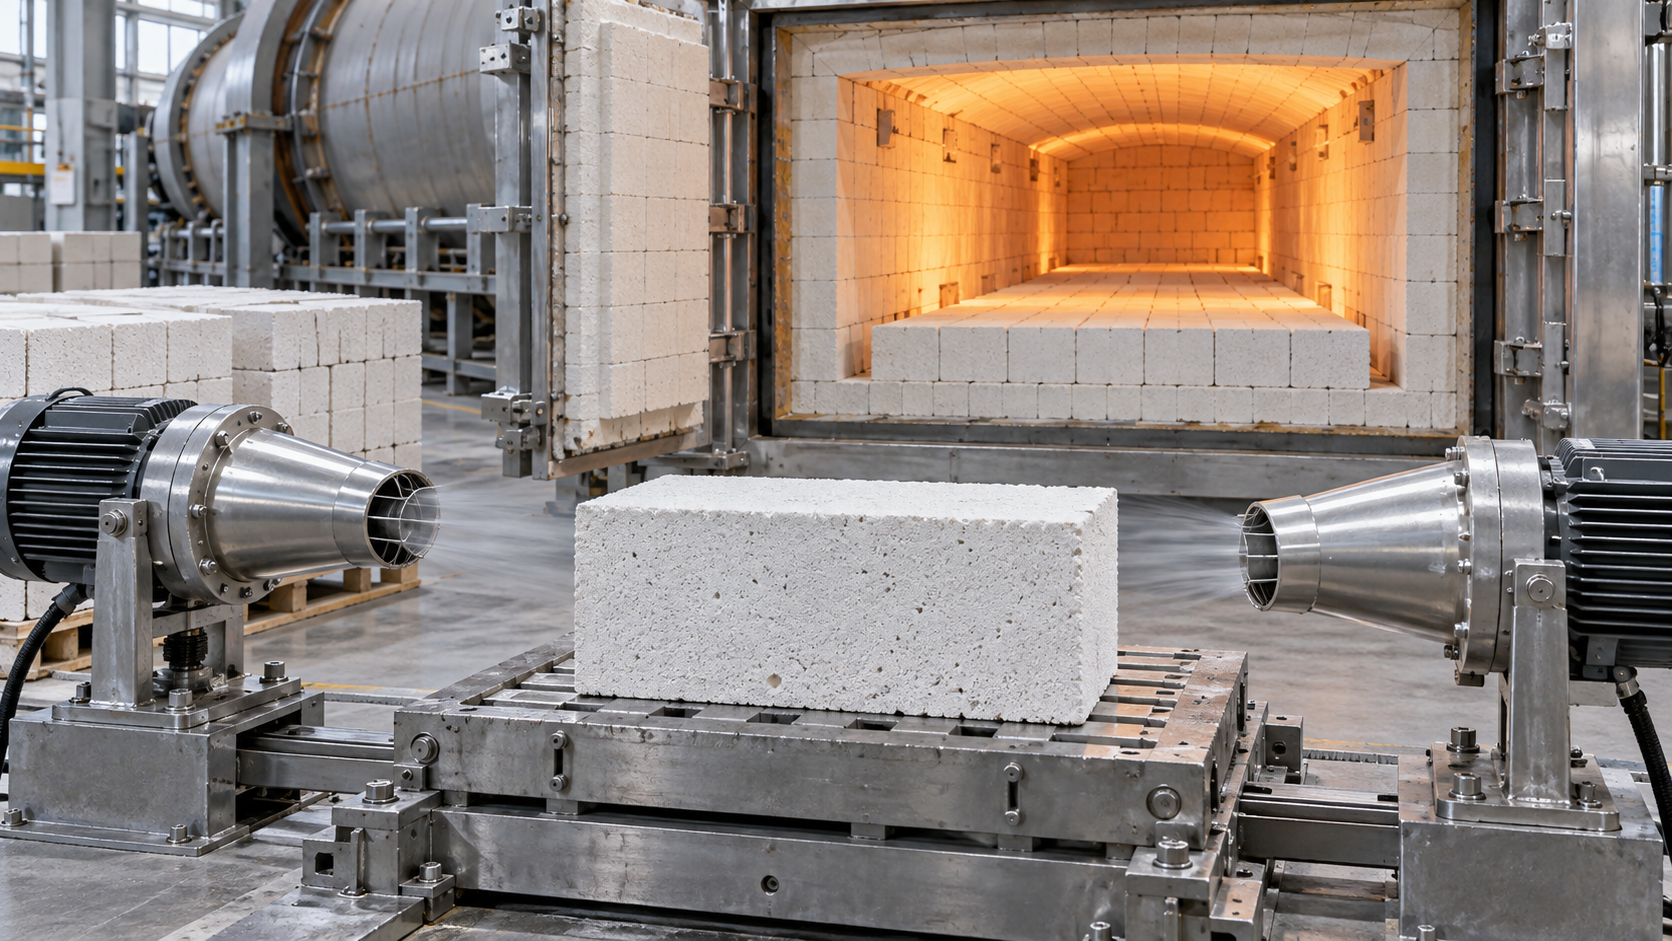
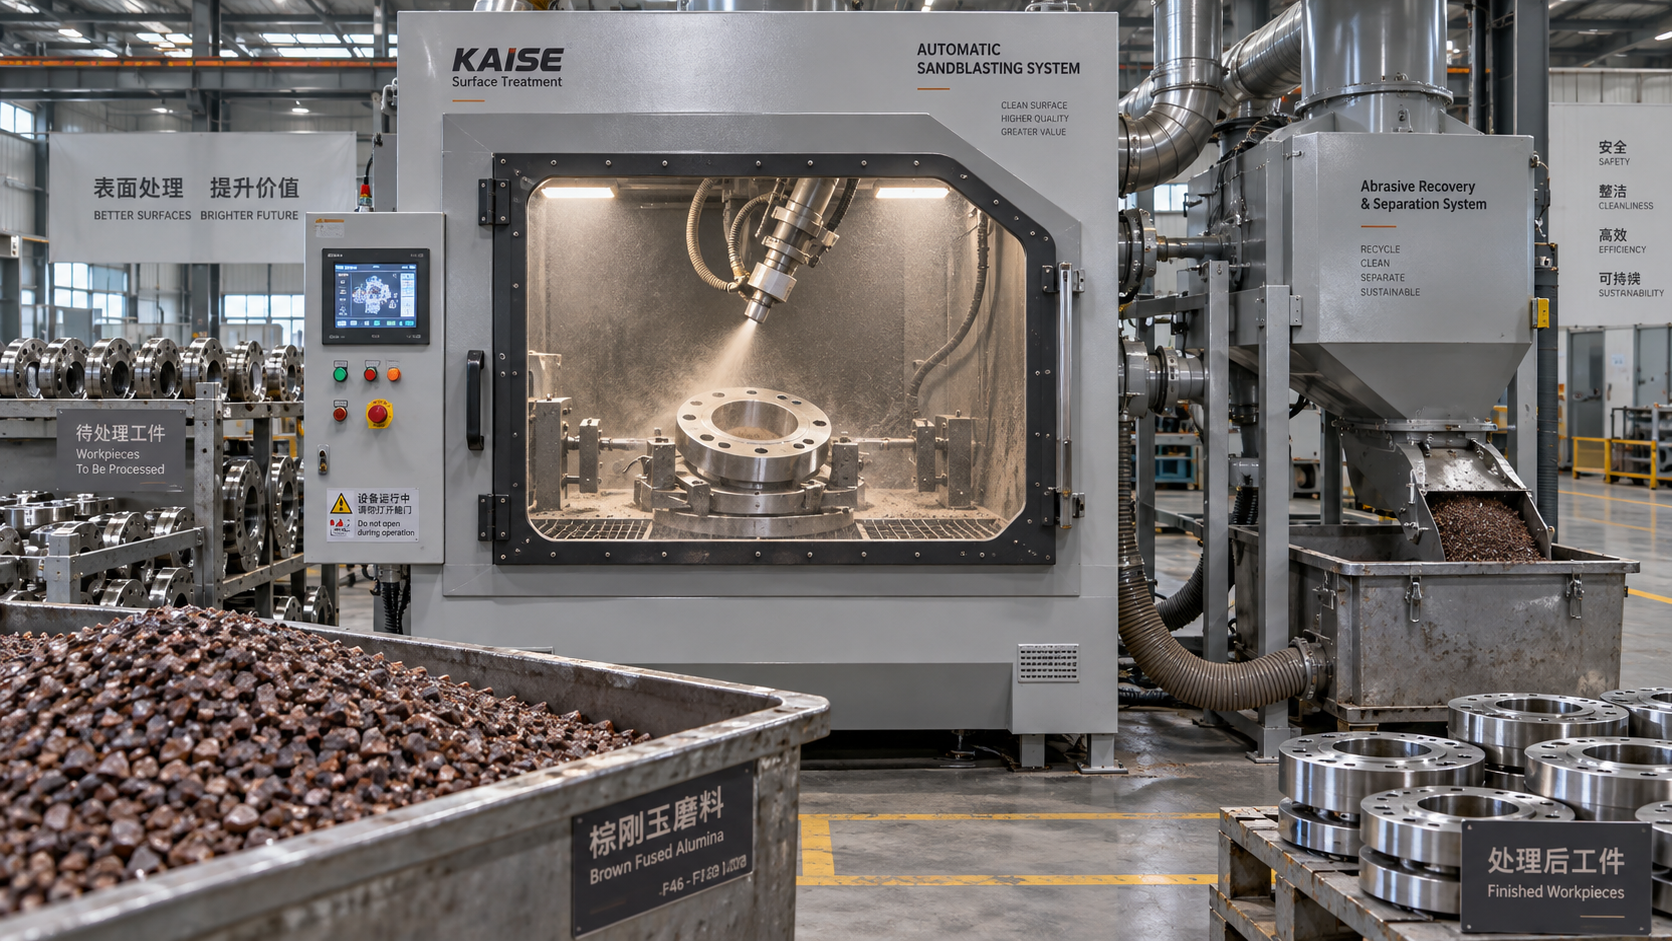
Абразив продолжает испытывать удары и после контакта с обрабатываемой деталью. В зависимости от конструкции оборудования дополнительные столкновения могут происходить в пневматических линиях транспортировки, на крутых изгибах, в шнеках и элеваторах, а также при падении на твёрдые поверхности. Изменение скорости транспортировки, повреждённая футеровка или изменение маршрута регенерации способны усилить разрушение даже при неизменных настройках обработки.
Отобранные в разных точках пробы помогают определить место повреждения. Если материал, собранный сразу после обработки, остаётся относительно крупным, а в возвращающемся в бункер материале больше мелочи, проверьте тракт регенерации. Отбирайте пробы при сопоставимых условиях работы: осаждение и расслоение частиц по размеру могут сделать отдельную пробу нерепрезентативной.
Сепаратор может стать отдельной причиной кажущегося перерасхода. Чрезмерное отделение материала может уносить пригодный абразив в пылесборник. Недостаточное разделение оставляет мелочь в циркуляции, меняет режущие свойства смеси и увеличивает количество пыли в рабочей зоне. Правильная настройка должна удалять нежелательный материал, сохраняя размеры частиц, необходимые для процесса.
Содержимое пылесборника необходимо оценивать с осторожностью. Оно может включать фрагменты электрокорунда, остатки покрытия, ржавчину и частицы основы. Увеличение объёма отходов при удалении толстого покрытия не обязательно означает, что абразив стал менее стойким. Анализируйте отходы вместе с циркулирующим абразивом и отличайте целые зёрна от действительно мелких фрагментов.
Влага и масляные загрязнения в первую очередь вызывают комкование, неравномерную подачу и проблемы с разделением. Обычное воздействие влаги не объясняет быстрое разрушение электрокорунда в системе струйной обработки. Если подача стала нестабильной, обеспечьте надлежащую подготовку сжатого воздуха и сухое хранение, но при продолжающемся дроблении зёрен отдельно исследуйте механическую нагрузку.
Используйте характер симптомов, чтобы сузить круг причин
Несколько причин могут действовать одновременно. Скруглённые зёрна могут сочетаться с фрагментами, а система удаления — уносить часть обеих групп. Одного измерения запылённости или уровня в бункере недостаточно, чтобы разобраться в этой ситуации.
Контролируемое испытание покажет, какие изменения оправданы
Начните со стабильного рабочего режима и типичной обрабатываемой детали. Зафиксируйте марку абразива, рабочее давление, состояние сопла, настройку подачи, расстояние от сопла до поверхности, настройку сепаратора и количество добавленного свежего абразива. Оценивайте результат по фактическим критериям приёмки, например по качеству очистки, профилю поверхности или времени обработки.
- Отберите свежий абразив, циркулирующий материал и отходы сепаратора. Используйте одни и те же точки и методы отбора, затем сравните гранулометрический состав и форму зёрен.
- Если преобладает разрушение от ударов, испытайте небольшое снижение давления, сохраняя неизменными подачу, угол и расстояние. Убедитесь, что требуемое качество поверхности по-прежнему достигается.
- Если в отходах обнаруживаются пригодные зёрна, отрегулируйте сепарацию в соответствии с рекомендациями по эксплуатации оборудования и повторно оцените состав отходов и количество мелочи в циркулирующей смеси.
- Сравнивайте марки абразива после устранения явных проблем с оборудованием и циркуляцией. Оценивайте повторное использование при обработке сопоставимой площади или объёма изделий.
Подсчёт циклов повторного использования сам по себе не даёт полной оценки стойкости. Один цикл в камере с небольшой нагрузкой отличается от цикла, затраченного на удаление прочной окалины с большой поверхности. Состав смеси также постоянно меняется из-за добавления абразива, поэтому кажущийся длительным срок службы может быть результатом частого пополнения. Учитывайте расход добавляемого материала наряду с объёмом принятой работы.
Универсального интервала замены абразивных материалов на основе глинозёма не существует. Срок их эффективной службы заканчивается, когда циркулирующая смесь при стабильных и надлежащих настройках больше не обеспечивает требуемую скорость удаления материала и качество поверхности. Если разрушение контролируется, но смесь продолжает становиться мельче, установите регулярный режим удаления мелочи и добавления свежего абразива. Это позволит поддерживать рабочий гранулометрический состав, не дожидаясь резкого падения производительности резания.