

Новости
Объединяя усилия с партнёрами в стране и за рубежом, мы создаём долгосрочную ценность и способствуем взаимовыгодному будущему отрасли.
Рекомендуемое
Отправьте нам сообщение
Когда коричневый электрокорунд экономически выгоден для абразивоструйной обработки?
Когда коричневый электрокорунд экономически выгоден для абразивоструйной обработки?
В каких случаях коричневый электрокорунд обеспечивает большую экономическую выгоду при абразивоструйной обработке, чем более дешёвые абразивы? Для специалистов по закупкам ответ зависит от затрат на одну деталь, соответствующую требованиям, а не только от цены за тонну. Благодаря твёрдости, режущей способности и возможности повторного использования он может быть экономически выгоден при сложной подготовке поверхности, особенно в системах, которые улавливают и повторно используют абразив. Однако экономия зависит от требований к обрабатываемой поверхности, выбора зернистости, эффективности улавливания и затрат на утилизацию.
Наиболее убедительное экономическое обоснование обычно складывается из повторяемости производства, эффективного улавливания абразива и требований к поверхности, при которых ценится интенсивное резание. Наименее оправдано его применение при разовой обработке, когда большую часть абразива невозможно собрать, или в случаях, когда режущее действие повреждает основу. Понимать это различие важнее, чем получить небольшую скидку в заказе на закупку.
Начните с затрат на получение поверхности, соответствующей требованиям
Коричневый электрокорунд — это угловатый твёрдый абразив, получаемый методом электроплавки сырья, содержащего глинозём. При абразивоструйной обработке его режущее действие позволяет удалять ржавчину, окалину и покрытия, а также создавать профиль сцепления для последующего нанесения покрытия. Эти свойства имеют коммерческую ценность только тогда, когда помогают получить требуемую поверхность без чрезмерной обработки, повторных работ или износа оборудования.
Для сравнения можно использовать показатель:
Затраты на абразивоструйную обработку одной принятой детали = общие относимые затраты на абразивоструйную обработку ÷ количество деталей, соответствующих требованиям к поверхности.
Для крупногабаритных конструкций практичнее рассчитывать затраты на один принятый квадратный метр. Учитывайте стоимость абразива с доставкой, оплату труда, сжатый воздух или другие энергозатраты, пополнение запаса абразива, износ оборудования, пылеулавливание, обращение с отходами и повторные работы. Используйте единый подход к учёту затрат: сравнение цены закупки одного абразива с полными эксплуатационными затратами на другой даст вводящий в заблуждение результат.
Также различайте количество абразива, циркулирующего в установке, и количество фактически израсходованного абразива. В системе улавливания большая масса материала может многократно проходить через сопло, тогда как пополнять нужно лишь небольшую часть. Поэтому для оценки закупочной потребности показатель расхода свежего абразива на одну принятую деталь полезнее, чем общий объём прошедшего через систему материала.
Улавливание часто становится решающим фактором
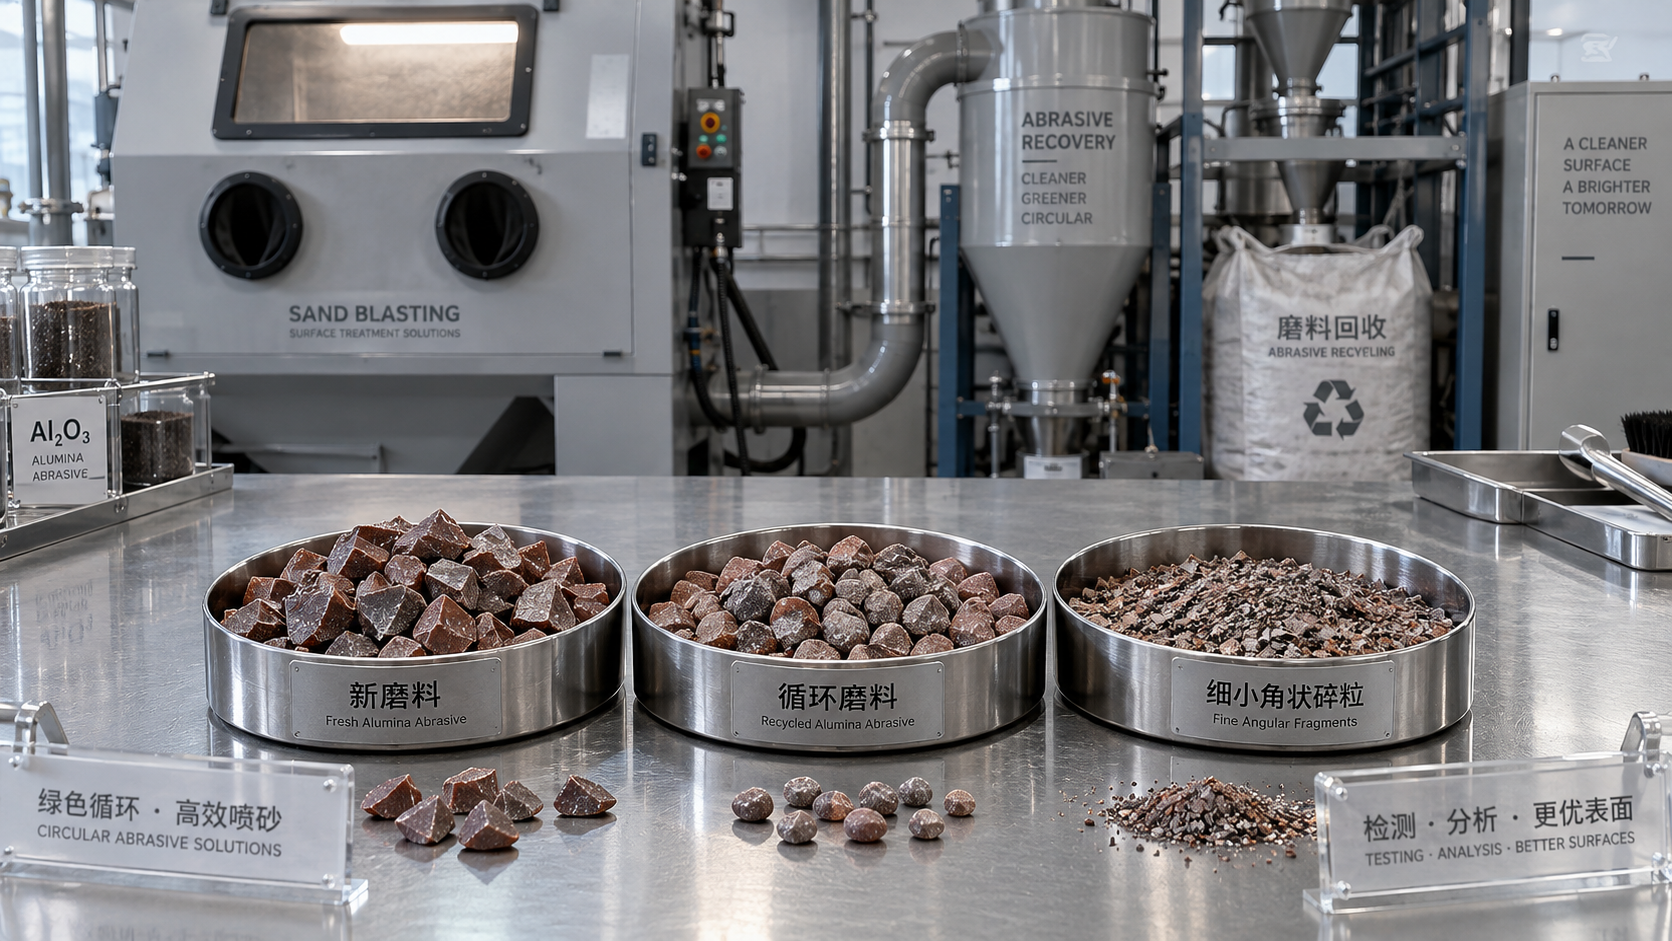
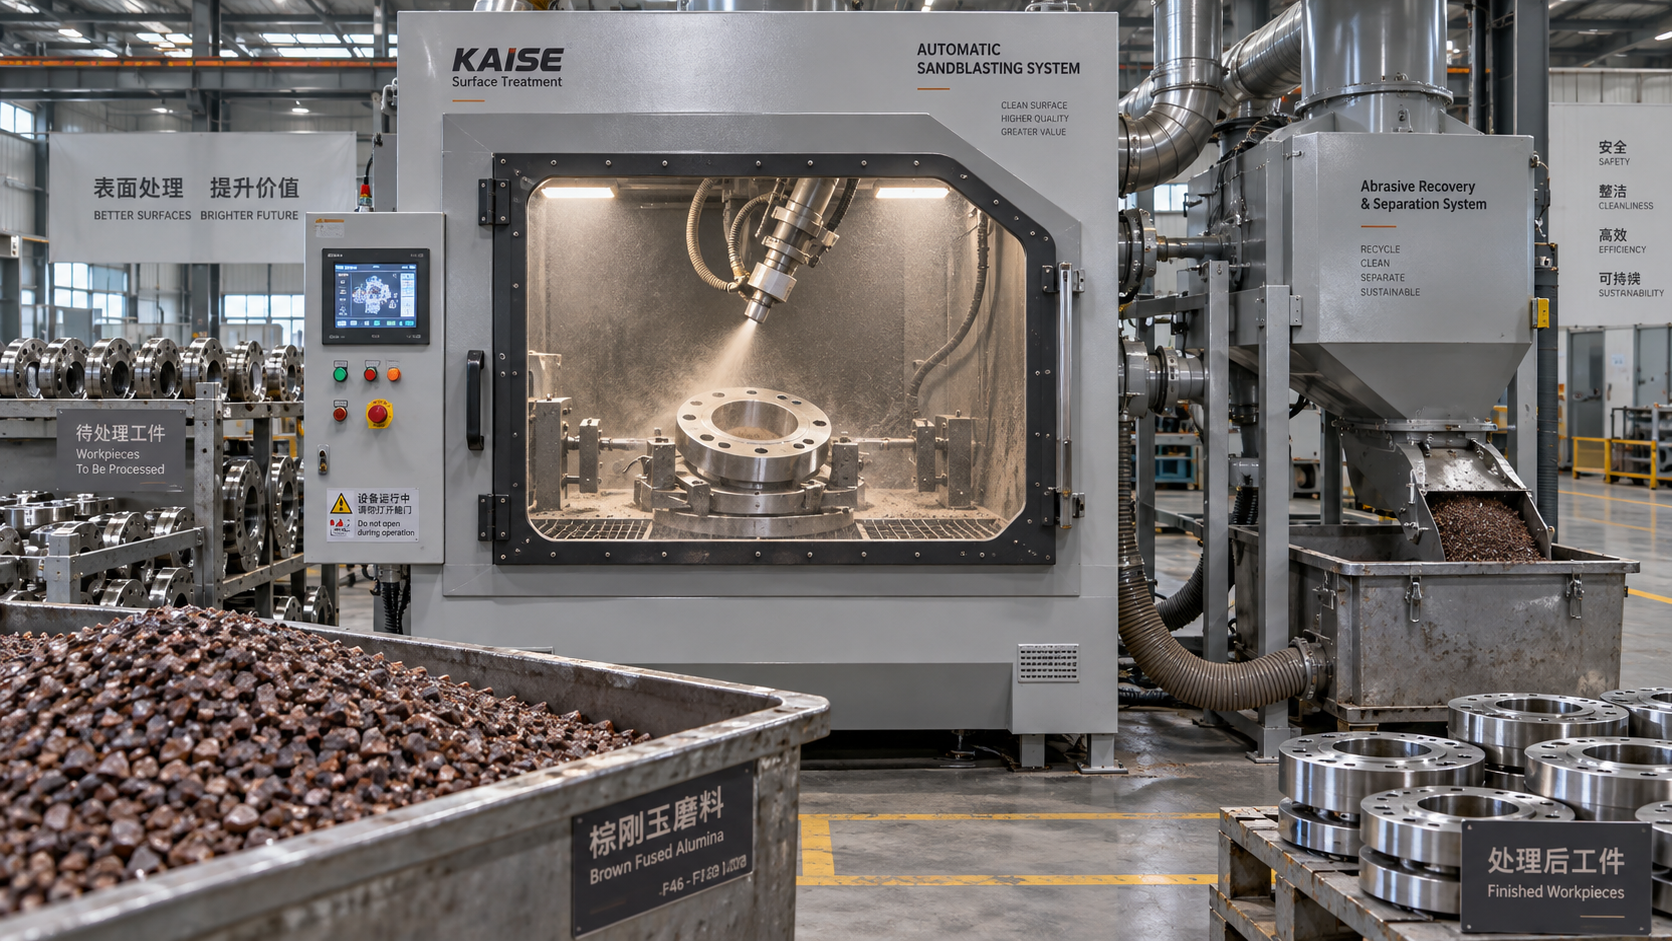
Закрытая абразивоструйная камера или помещение с подходящей системой улавливания и сепарации дают коричневому электрокорунду больше возможностей компенсировать первоначальные затраты. Уловленные частицы можно использовать до тех пор, пока их разрушение, загрязнение или потери не потребуют замены. Однако «повторное использование» не означает гарантированное число циклов.
Фактический срок службы зависит от рабочего давления, условий удара, геометрии заготовки, марки абразива и состояния системы улавливания. Неэффективный сепаратор может удалять пригодное зерно вместе с мелкими фракциями. Плохое удаление пыли может привести к чрезмерному накоплению мелких частиц в циркулирующей смеси, изменяя её состав и снижая стабильность процесса. Абразив также может оставаться в полостях или выноситься на деталях.
Отсюда следует важное для закупок различие: абразив, выдерживающий ударные нагрузки, не обязательно удастся экономично использовать повторно на вашем предприятии. Если загрязнение не позволяет вернуть его в цикл, долговечность даёт мало финансовых преимуществ. Аналогично, повышение эффективности улавливания может сократить расход лучше, чем переход на более дешёвую марку.
При открытой обработке на площадке без возможности практического улавливания преимущество повторного использования в значительной степени исчезает. Коричневый электрокорунд всё же может быть оправдан скоростью резания или особыми требованиями к поверхности, но это необходимо подтвердить. Более дешёвые одноразовые абразивы могут быть экономичнее, если затраты на труд, качество отделки и отходы не превышают разницу в закупочной цене.
В каких случаях эксплуатационные характеристики оправдывают более высокую цену
При сложной подготовке поверхности у более дорогого абразива есть возможность окупить затраты. Удаление прочно держащейся окалины или подготовка стальных конструкций с длительным сроком службы к нанесению покрытия могут требовать значительного режущего воздействия. Если коричневый электрокорунд быстрее обеспечивает требуемую степень очистки и профиль, экономия может быть связана с сокращением времени обработки, а не только с повторным использованием.
Это особенно актуально, когда абразивоструйная станция ограничивает производительность. Низкая цена абразива не компенсирует процесс, из-за которого простаивают операторы и оборудование для нанесения покрытия на последующих этапах. Тем не менее ускорение производства имеет финансовую ценность только в том случае, если предприятие может использовать высвободившиеся мощности или действительно сократить время работы.
Для оборудования химической промышленности подготовка поверхности также должна соответствовать требованиям к покрытию или футеровке. Достижение приемлемого визуального состояния само по себе не подтверждает готовность поверхности. В зависимости от требований проекта могут потребоваться отдельные проверки профиля, остаточной пыли, растворимых загрязнений и остатков абразива. Ни твёрдость абразива, ни описание продукта поставщиком не заменяют эти критерии приёмки.
Более интенсивная абразивоструйная обработка не всегда лучше. Для тонких деталей, более мягких металлов, прецизионных поверхностей и компонентов с жёсткими допусками может потребоваться менее агрессивный абразив или корректировка процесса. Излишне глубокий профиль может увеличить расход покрытия или выйти за пределы заданного диапазона. Экономическая цель — получить требуемую поверхность, а не максимально шероховатую.
Сравнивайте альтернативы с учётом конкретной задачи
Минеральные шлаки и гранатовый абразив могут быть подходящими вариантами для одноразовой абразивоструйной обработки — в зависимости от марки, доступности, требований к поверхности и условий обращения с отходами. Стальную дробь стоит рассматривать для совместимого оборудования с улавливанием, если допустимы металлический абразив и возможное загрязнение железом. Стеклянные шарики обычно оценивают для иных задач отделки; их не следует считать взаимозаменяемой заменой, когда требуются интенсивное резание и угловатый профиль.
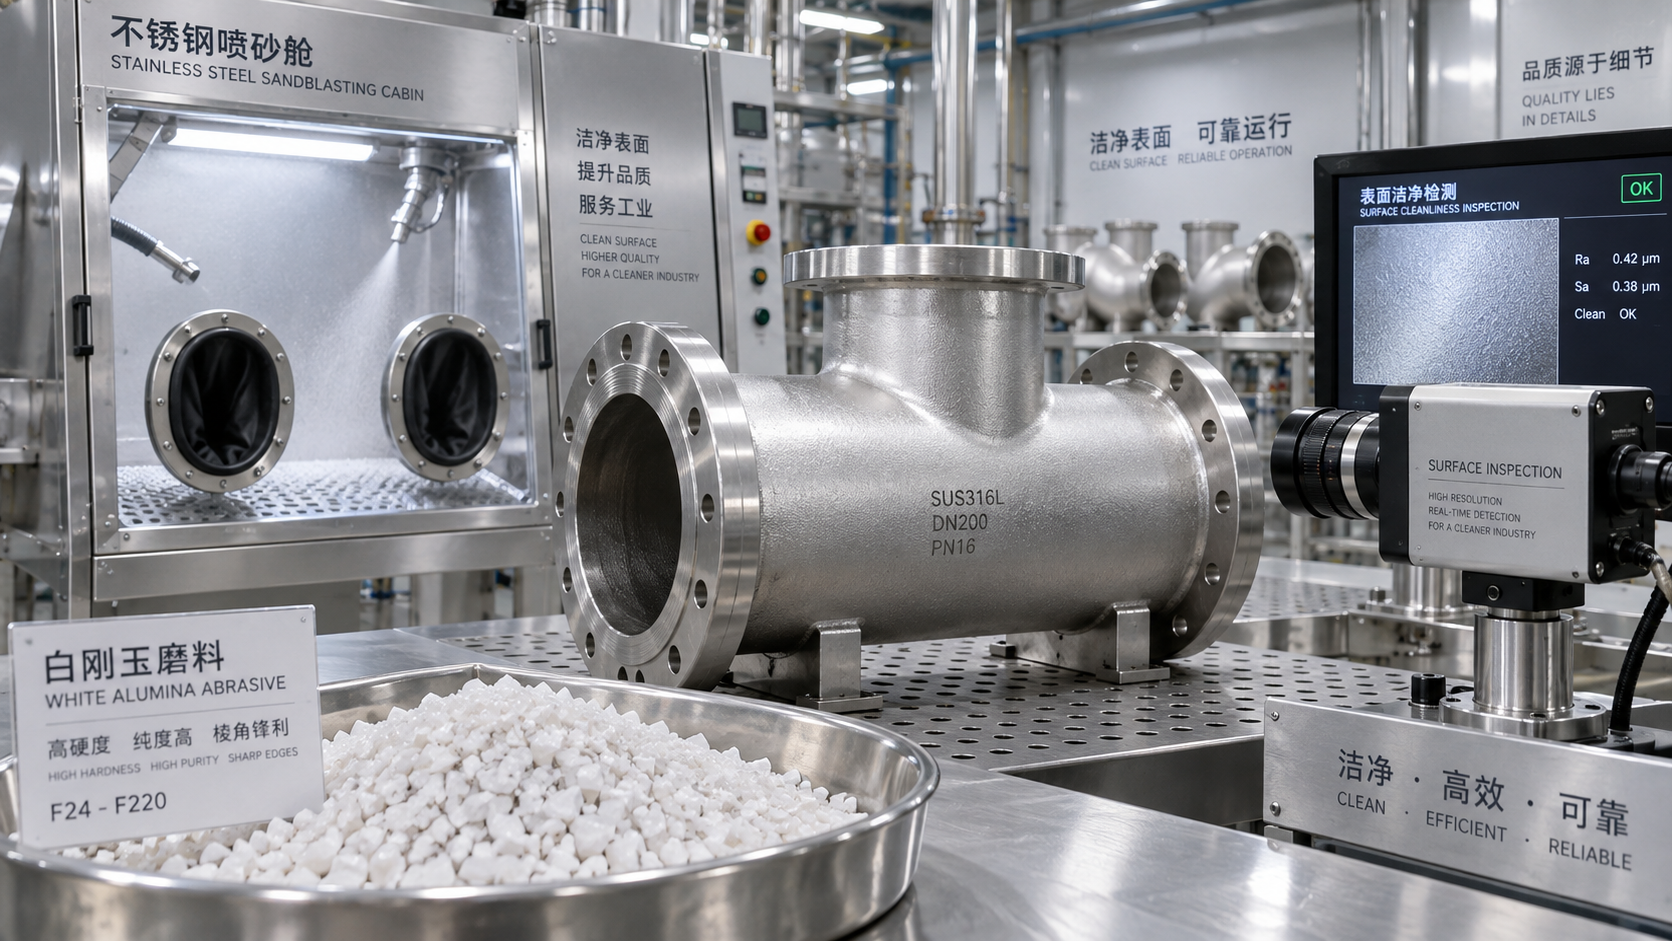
Белый электрокорунд стоит рассмотреть, если предъявляются более строгие требования к химическому составу или загрязнениям. Коричневый электрокорунд содержит компоненты помимо глинозёма, поэтому одного лишь цвета или общего обозначения «неметаллический» недостаточно, чтобы подтвердить пригодность для чувствительного сплава или процесса. Сначала сравните фактический химический состав с требованиями заказчика, а затем — цены.
Спецификация зернистости может изменить экономический результат
Предложение на «коричневый глинозёмный абразив для обработки» слишком общее для надёжного сравнения. Распределение частиц по размерам влияет на характер ударного воздействия, покрытие поверхности, подачу и формируемый профиль. Более крупное зерно не обязательно работает быстрее, а более мелкое не обязательно дешевле в эксплуатации. Правильное распределение зависит от удаляемого материала, основы и системы абразивоструйной обработки.
Уточните, какой системой классификации пользуется каждый поставщик. Похожие обозначения марок в разных системах могут соответствовать различным распределениям частиц по размерам. Запросите данные ситового анализа или согласуйте спецификацию размера частиц, а не полагайтесь только на условное обозначение зернистости.
Стоит также обратить внимание на содержание мелких фракций и крупных частиц, а также на влажность. Избыток мелких частиц может увеличить пылевую нагрузку; влага — затруднить хранение и подачу; чрезмерно крупные частицы — нарушить стабильную подачу через выбранное оборудование. Важна стабильность характеристик от партии к партии: успешное испытание образца имеет ограниченную ценность, если последующие поставки требуют постоянной корректировки процесса.
Не следует считать, что марка с наибольшей скоростью резания обеспечит минимальные общие затраты. Её влияние на сопла, шланги, футеровки и компоненты сепаратора следует оценить с учётом совместимости с оборудованием и данных о техническом обслуживании. Незначительное повышение производительности может оказаться невыгодным, если существенно возрастут износ или простои.
Проводите производственные испытания, а не полагайтесь на рекламные заявления о повторном использовании
Полезное испытание позволяет сравнить разные абразивы на типовых деталях с сопоставимым исходным состоянием поверхности. Зафиксируйте состояние сопла, рабочее давление, подачу абразива, метод работы оператора и критерии приёмки. Сначала проведите контролируемое сравнение, затем оптимизируйте процесс для каждого абразива: принудительная работа каждого материала на неподходящих режимах может исказить результат.
В протоколе измерений следует фиксировать:
- Время абразивоструйной обработки на одну принятую деталь или квадратный метр, включая повторные проходы.
- Количество добавленного свежего абразива, изменение запасов и объём удалённых отходов за время испытания.
- Степень чистоты поверхности, профиль и другие предусмотренные проверки приёмки.
- Работу пылеудаления, перебои в подаче и видимость для оператора.
- Наблюдения при техническом обслуживании и любые проблемы с последующим нанесением покрытия или очисткой.
Проводите оценку достаточно долго, чтобы оценить рабочую смесь после улавливания, а не только свежий абразив. Первоначальную загрузку системы учитывайте отдельно от последующего пополнения. В противном случае кратковременное испытание может показать как завышенный, так и искусственно заниженный расход.
Классификация отходов также требует внимания. Отработанный абразив может содержать удалённые покрытия, металлы, масла и другие загрязнители. Способ утилизации зависит от состава всей смеси отходов и местных требований, а не только от состава неиспользованного абразива. Паспорт безопасности полезен, но сам по себе не определяет, как следует обращаться с каждым потоком отработанного материала.
Стабильность качества поставщика следует учитывать при расчёте затрат
После успешного испытания марки закупки должны обеспечить сохранение условий, благодаря которым был достигнут результат. Согласуйте распределение частиц по размерам, химический состав при необходимости, упаковку, идентификацию партии и документы контроля, которые должны сопровождать каждую поставку. Уточните, как обрабатываются отклонения и можно ли связать повторный образец с производственной партией.
Компания Shandong Tonghan New Materials Co., Ltd. совмещает производство и внешнюю торговлю абразивами из электрокорунда и огнеупорным сырьём. Операционный штаб-квартира в зоне развития Ляочэна и производственная база в Ципине обеспечивают обработку заказов, контроль качества, производство и экспортную дистрибуцию. Ассортимент включает коричневый электрокорунд, белый электрокорунд и глинозём, что позволяет покупателям обсуждать альтернативные материалы при различии требований к применению.
Такая структура важна для координации поставок, однако выбор поставщика всё равно должен основываться на согласованной спецификации, репрезентативных образцах и качестве выполнения поставок. Сравнивайте предложения на одинаковых коммерческих условиях, включая фрахт, применимые пошлины, упаковку и условия поставки. Более низкая цена с завода не обязательно означает меньшую стоимость с доставкой, особенно при небольших партиях или срочном пополнении запасов.
Решение о закупке
Коричневый электрокорунд экономически выгоден, когда его режущая способность и возможность повторного использования позволяют снизить общие затраты на достижение требуемых характеристик поверхности. Он менее выгоден, если абразив невозможно улавливать, загрязнение вынуждает преждевременно его утилизировать или для основы требуется более щадящий процесс. Универсального числа циклов повторного использования или пороговой цены, которые позволили бы разрешить все эти вопросы, не существует.
Перед размещением производственного заказа подтвердите три условия: испытание позволило получить поверхность, соответствующую требованиям; измеренный расход при пополнении подтверждает расчёт затрат; поставщик способен регулярно поставлять материал в испытанной спецификации. Если хотя бы одно из условий остаётся неопределённым, устраните сомнения с помощью контролируемого испытания или более чёткой спецификации закупки, а не считайте более дешёвое предложение доказательством большей выгоды.