

Новости
Объединяя усилия с партнёрами в стране и за рубежом, мы создаём долгосрочную ценность и способствуем взаимовыгодному будущему отрасли.
Рекомендуемое
Отправьте нам сообщение
Может ли белый электрокорунд вызвать загрязнение нержавеющей стали железом?
Может ли белый электрокорунд вызвать загрязнение нержавеющей стали железом?
Да — белый электрокорунд может стать причиной загрязнения нержавеющей стали железом, если абразив содержит примеси железа или в процессе использования захватывает металлические частицы. Благодаря низкому содержанию железа он часто используется для абразивоструйной обработки и подготовки поверхности, однако высокая чистота абразива сама по себе не исключает риск загрязнения. Повторное использование абразива, общие установки и неправильное обращение могут свести на нет преимущества материала, в остальном подходящего для этой задачи.
Для оборудования химических производств это различие имеет значение. Поверхность, выглядящая чистой после абразивоструйной обработки, не обязательно свободна от внедрённых частиц железа, а химический анализ от поставщика не доказывает, что готовый аппарат или трубопровод не загрязнён. Для надёжной приёмки необходимо контролировать абразив, контур абразивоструйной установки и метод проверки.
Низкое содержание железа — не то же самое, что отсутствие свободного железа
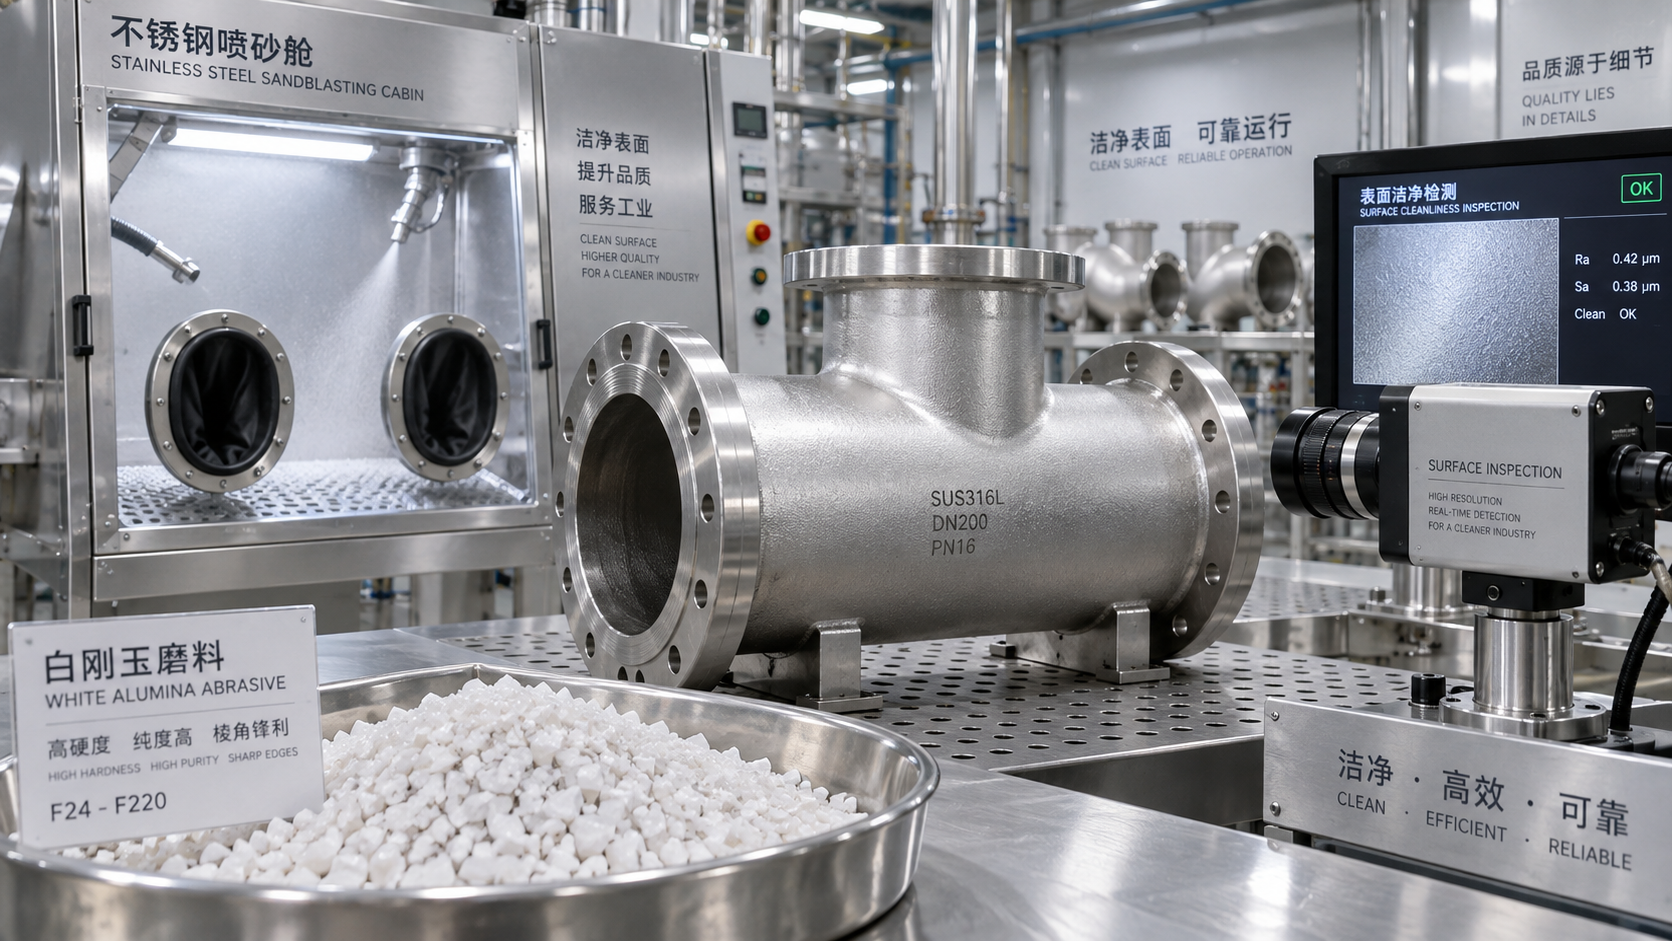
Белый электрокорунд — это абразив на основе оксида алюминия, получаемый электроплавкой глинозёмного сырья. В отличие от стальной дроби, его основным компонентом не является металлическое железо. Поэтому он может быть подходящим выбором там, где перенос железосодержащего материала на нержавеющую сталь недопустим.
Однако термин «содержание железа» может обозначать разные показатели. В лабораторном отчёте железо может быть указано в виде Fe₂O₃, тогда как на практике при обработке изделия часто имеет значение свободное металлическое железо или частицы углеродистой стали. Общий показатель содержания железа сам по себе не позволяет определить, какая его часть присутствует в виде оксида, других примесей или свободных металлических загрязнений.
Нержавеющая сталь уже содержит железо в составе сплава. Проблема не в самом наличии железа в материале, а в том, что посторонние железосодержащие частицы могут оставаться на поверхности или внедряться в неё. Открытые частицы углеродистой стали могут ржаветь в условиях, при которых сама основа из нержавеющей стали сохраняла бы работоспособность.
Ржавчина может оставлять пятна, загрязнять поверхности, контактирующие с технологической средой, и затруднять оценку коррозии. Развитие локальной коррозии также зависит от марки сплава, содержания хлоридов, температуры, состояния поверхности и химического состава рабочей среды. Поэтому пятна ржавчины должны стать поводом для расследования, а не автоматическим основанием считать, что сама нержавеющая сталь вышла из строя.
На каких этапах абразивоструйного процесса возникает загрязнение
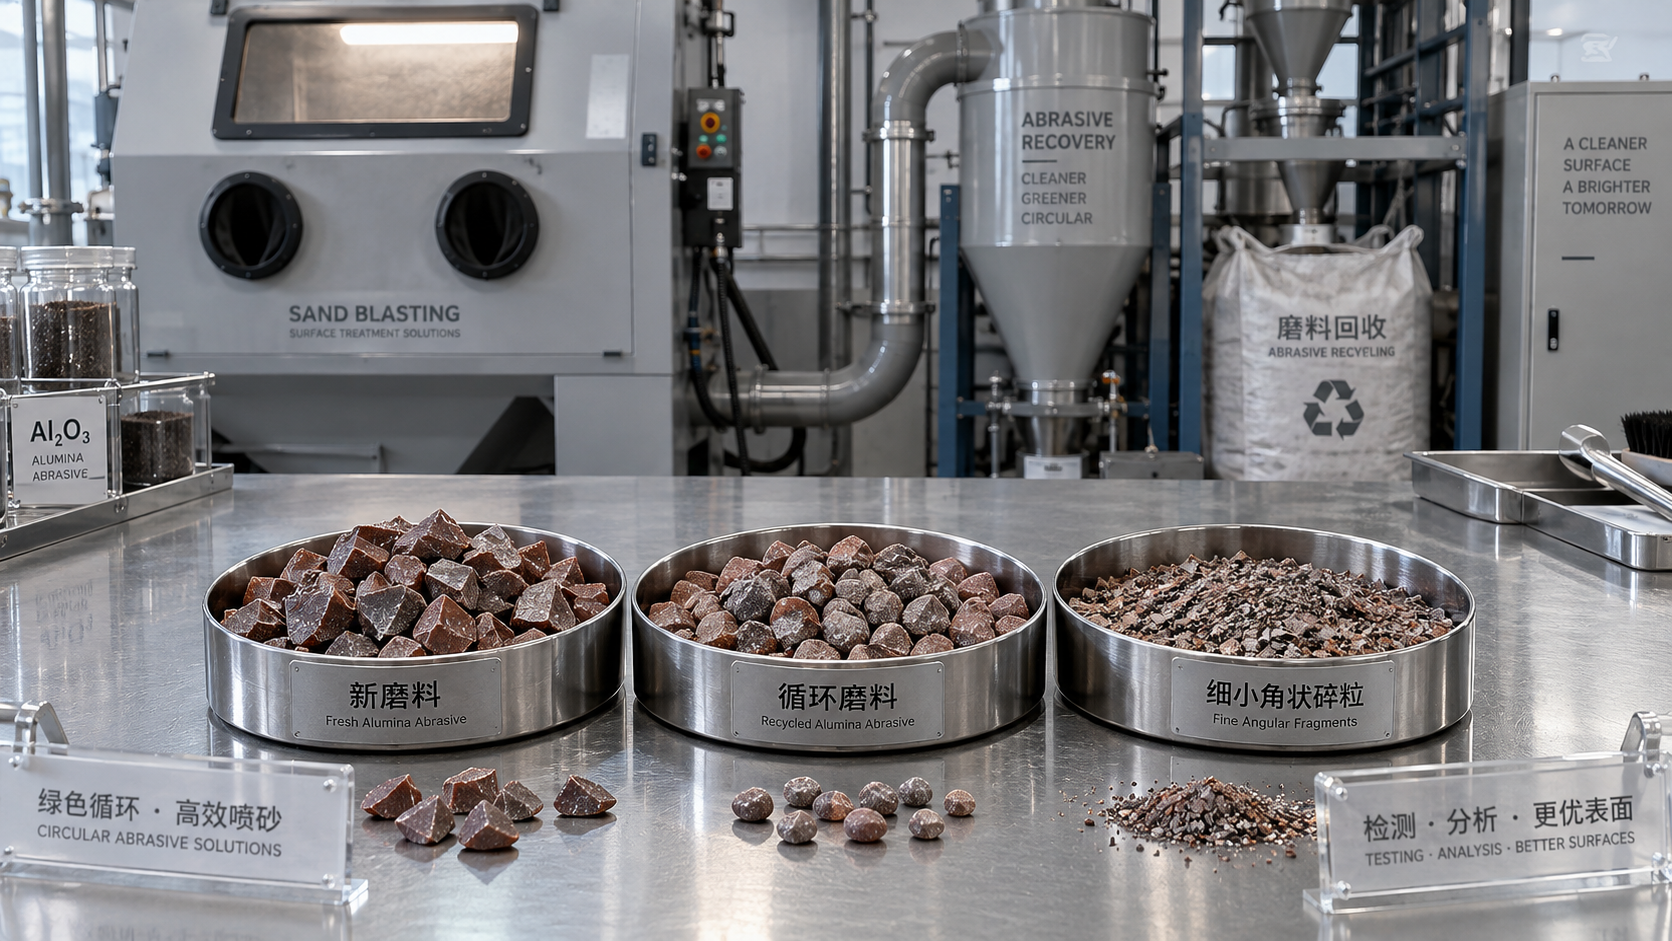
Наибольший риск может возникнуть после того, как абразив покинул упаковку. При обработке углеродистой стали абразивный материал может собирать фрагменты стали, ржавчину и окалину. Возврат такого материала в систему рекуперации с последующей обработкой нержавеющей стали создаёт путь переноса загрязнений — даже если исходный абразив соответствовал спецификации закупки.
Просеивание удаляет частицы определённого размера, но не позволяет надёжно отделить все железосодержащие фрагменты от пригодного абразива. Магнитная сепарация может уменьшить количество некоторых ферромагнитных загрязнений, однако эффективность зависит от характеристик частиц и конструкции сепаратора. Ни одну из этих мер не следует считать доказательством пригодности регенерированного абразива для работ с нержавеющей сталью, чувствительной к загрязнению.
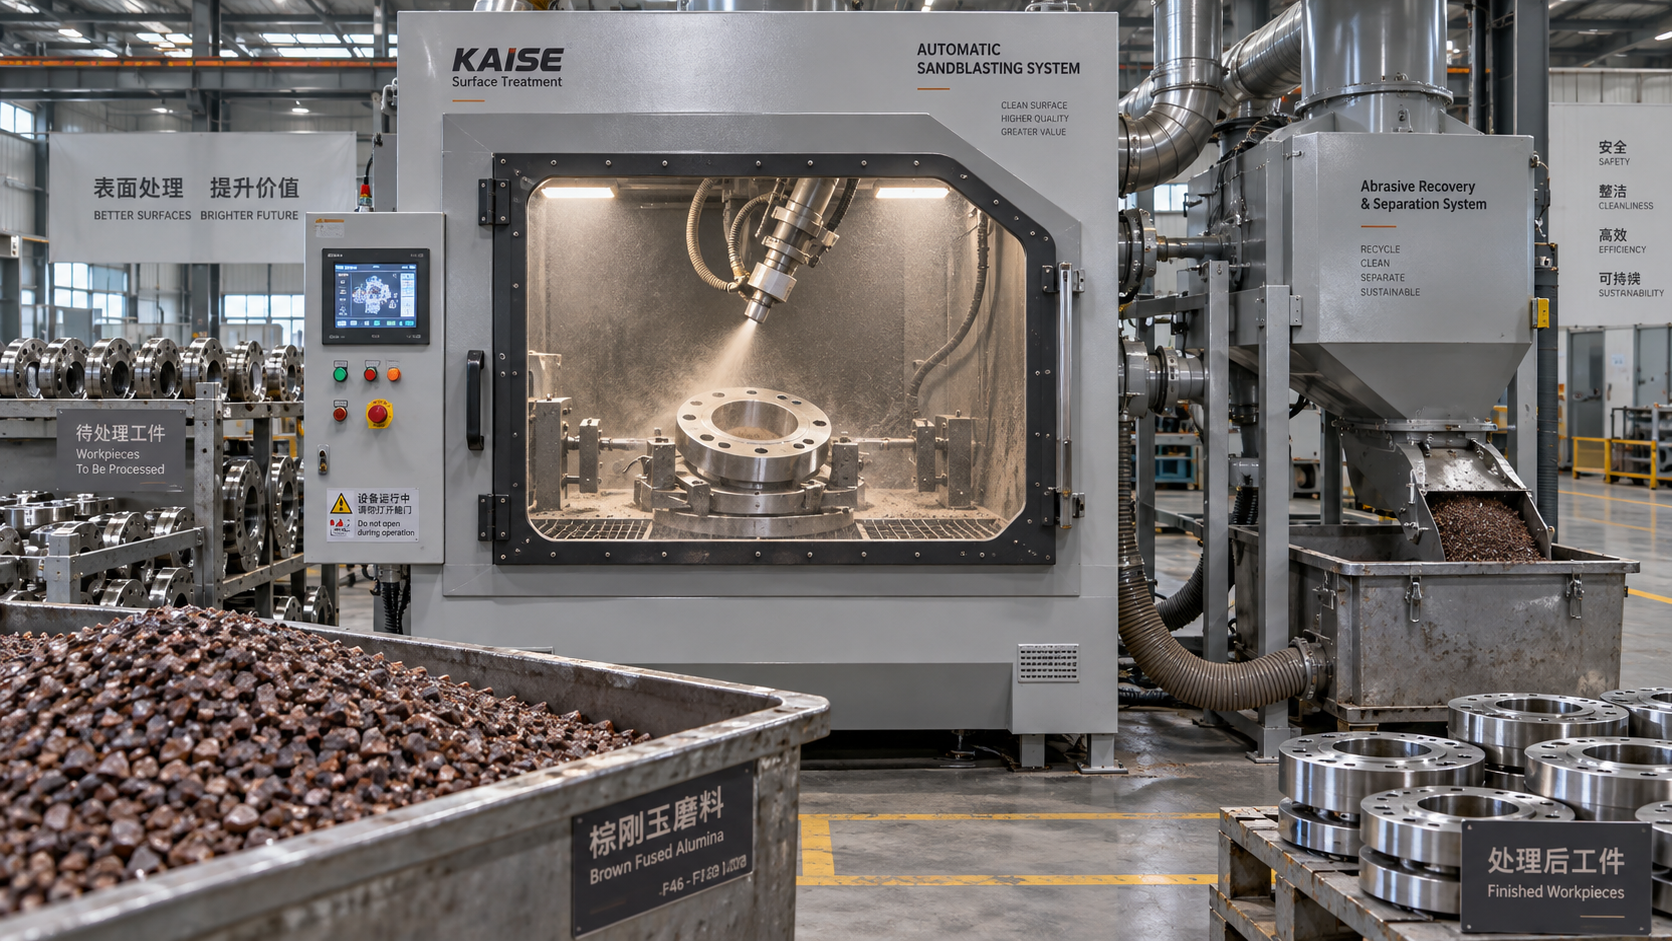
Общие камеры абразивоструйной обработки создают дополнительную неопределённость. Остатки абразива в бункерах, воздуховодах системы рекуперации, шлангах и системах сбора с пола могут смешаться со свежей загрузкой. Частицы могут попадать в абразив от ферромагнитных приспособлений, изношенных деталей оборудования и расположенных поблизости участков шлифования. Даже процесс, в котором номинально используется «неметаллический абразив», может иметь несколько источников металлического загрязнения.
Имеет значение и обращение с изделием после абразивоструйной обработки. Щётки для углеродистой стали, загрязнённые грузозахватные приспособления, общие верстаки или оседающая на открытой поверхности пыль от шлифования могут свести на нет тщательную подготовку. При изготовлении химического оборудования зона, предназначенная для работ с нержавеющей сталью, должна охватывать не только камеру абразивоструйной обработки, но и участки контроля, очистки и хранения.
Что запросить у поставщика абразива
Полезная спецификация закупки должна содержать больше, чем просто требование «глинозём высокой чистоты». В ней указывают назначение абразивоструйной обработки, требуемый гранулометрический состав, допустимые пределы значимых примесей и способ подтверждения соответствия. Единого предельного содержания железа, подходящего для любого проекта с нержавеющей сталью, не существует: требования должны учитывать условия эксплуатации и критерии приёмки заказчика.
- Химический состав конкретной партии: Запросите данные по содержанию оксида алюминия и значимых примесей с чётким указанием основы анализа. Уточните, указано ли железо в виде элементарного Fe или Fe₂O₃.
- Контроль металлических загрязнений: Узнайте, как при производстве, транспортировании, просеивании и упаковке ограничивают попадание постороннего ферромагнитного материала. Общий химический состав и наличие свободных металлических загрязнений — разные вопросы.
- Гранулометрический состав: Укажите распределение частиц по размерам или принятую классификацию, а не полагайтесь на неоднозначное описание через номер сетки.
- Упаковка и прослеживаемость: Требуйте идентифицируемые партии и упаковку, защищающую от влаги и перекрёстного загрязнения при транспортировке и хранении.
- Дополнительные требования к чистоте: Если этого требуют условия эксплуатации, определите требования к водорастворимым солям, электропроводности или другим загрязнителям, указав согласованные методы испытаний.
Для пневматической абразивоструйной очистки ISO 11126-7 устанавливает требования к плавленому оксиду алюминия, а серия ISO 11127 содержит методы испытаний неметаллических абразивов для абразивоструйной очистки. Применимые редакции и отдельные испытания следует сверять со спецификацией проекта. Эти документы помогают определить требования к качеству абразива, но не подтверждают чистоту готовой поверхности из нержавеющей стали.
Компания Shandong Tonghan New Materials Co., Ltd. производит и экспортирует белый электрокорунд, коричневый электрокорунд и продукцию на основе глинозёма; её операционная штаб-квартира находится в Ляочэне, а производственная база — в Ципине. При работе с нержавеющей сталью такой ассортимент делает точное указание марки материала особенно важным: материалы для огнеупорных изделий, общего шлифования и контролируемой абразивоструйной обработки нельзя считать взаимозаменяемыми только потому, что все они относятся к семейству материалов на основе глинозёма.
При обсуждении с поставщиком следует увязать документацию на партию, классификацию, упаковку и прослеживаемость заказа с фактическими требованиями к абразивоструйной обработке. Координация производства и экспорта может поддержать этот процесс, но ни масштаб компании, ни широкий каталог не заменяют спецификацию приёмки, разработанную с учётом конкретного применения.
Проверяйте поверхность, а не только сертификат на поставку
Входной контроль абразива и проверка готовой поверхности отвечают на разные вопросы. Первый определяет, соответствует ли поставленный материал согласованным требованиям. Вторая — оставили ли изготовление и очистка нержавеющую сталь в приемлемом состоянии. Для оборудования, контактирующего с технологической средой, могут потребоваться обе проверки.
ASTM A380/A380M содержит рекомендации по очистке, удалению окалины и пассивации деталей, оборудования и систем из нержавеющей стали. ASTM A967/A967M охватывает химическую пассивацию деталей из нержавеющей стали и включает альтернативные методы проверки. Перед включением этих документов в план контроля необходимо изучить их область применения, применимые процедуры и критерии приёмки.
Проверка на свободное железо может включать предусмотренные методики с ферроксильным реактивом или сульфатом меди, если они подходят для конкретного случая. Выбор испытания зависит от марки нержавеющей стали, состояния компонента, применимых нормативных требований и совместимости с последующей эксплуатацией. Это контролируемые химические испытания, а не импровизированные проверки отдельных точек на производственном оборудовании.
До начала абразивоструйной обработки определите места контроля, объём выборки, сроки проверки и действия при положительном результате. Особого внимания могут требовать зоны рядом со сварными швами, углубления и поверхности, контактировавшие с общими приспособлениями. При этом план контроля должен учитывать геометрию компонента и историю его изготовления, а не следовать универсальной схеме отбора проб.
Визуальный контроль помогает выявлять ржавчину, остатки материала и неравномерность подготовки, но по одному внешнему виду нельзя установить отсутствие свободного железа. Если происхождение частиц вызывает разногласия, микроскопия с элементным анализом может помочь отличить остатки глинозёма от железосодержащих загрязнений. Такой анализ дополняет согласованные приёмочные испытания, а не заменяет их без согласования.
Включите контроль загрязнения в последовательность работ
Для работ с повышенными требованиями к чистоте отдельный абразив и изолированная система абразивоструйной обработки, как правило, проще для проверки, чем регулярное переключение между обработкой углеродистой и нержавеющей стали. Если совместное использование оборудования неизбежно, установите документированную процедуру очистки и проверяйте её эффективность. Загрузка свежего абразива в загрязнённый контур рекуперации не является чистым переходом.
Квалификационные испытания следует проводить на стали заданной марки и при репрезентативных параметрах процесса. Давление, размер частиц, угол воздействия и продолжительность обработки влияют на шероховатость и вероятность удержания частиц на поверхности. Более интенсивная абразивоструйная обработка не всегда лучше, особенно для тонких стенок, уплотнительных поверхностей или поверхностей с заданными требованиями к отделке.
После абразивоструйной обработки удалите свободный абразив и пыль утверждённым методом очистки. При очистке сжатым воздухом необходимо проверить его на наличие значимых загрязнений, включая масло и влагу. Держите очищенные детали вдали от пыли ферромагнитных материалов, образующейся при изготовлении, и защищайте их при перемещении и хранении.
Если обнаружено внедрённое железо, повторная абразивоструйная обработка может лишь повторить проблему. Установите источник загрязнения, скорректируйте процесс и выберите квалифицированный метод очистки или химической обработки. Пассивация не заменяет удаление значительных отложений, окалины или внедрённых загрязнений. Травление и пассивация также выполняют разные задачи, поэтому не следует без оснований заменять одно другим.
Для чистоты поверхности и безопасности работников нужны отдельные меры контроля
Низкое содержание железа не делает пыль от абразивоструйной обработки безвредной. Воздействие может возникать из-за мелких частиц абразива, удаляемых покрытий и частиц материала основы. При оценке безопасности следует учитывать паспорт безопасности абразива, удаляемый материал, вентиляцию, улавливание пыли, средства защиты органов дыхания и применимые требования к воздействию вредных веществ на рабочем месте.
Химическая проверка и восстановительная очистка также создают дополнительные риски. Для реактивов и растворов, используемых при обработке, необходимы контролируемое обращение, подходящие средства защиты, процедуры ополаскивания и управление отходами. Остатки реагентов не должны становиться новым источником загрязнения поверхностей, контактирующих с технологической средой.
В каких случаях белый электрокорунд подходит?
Использование белого электрокорунда обосновано, если качество конкретной партии подтверждено документацией, контур абразивоструйной установки находится под контролем, а полученная поверхность из нержавеющей стали соответствует требованиям проекта к чистоте и отделке. Одного лишь белого цвета абразива, указания на высокую чистоту или низкого показателя Fe₂O₃ недостаточно, чтобы обосновать его применение.
Перед передачей оборудования химического производства в эксплуатацию подтвердите три момента: что именно удостоверяет сертификат на абразив, как при изготовлении предотвращалось загрязнение и каким испытанием поверхности подтверждается её приёмка. Если на один из этих вопросов нет ответа, устраните неопределённость до ввода оборудования в эксплуатацию, а не полагайтесь на внешний вид и не ждите появления пятен ржавчины.