

الأخبار
توحيد الجهود مع الشركاء في الداخل والخارج لخلق قيمة طويلة الأجل وتحقيق مستقبل يعود بالنفع على جميع الأطراف في القطاع.
أرسل لنا رسالة
كيفية اختيار حجم حبيبات وسائط السفع بالألومينا لتحضير الطلاء
اختر حجم حبيبات وسيط السفع بالألومينا بالرجوع من مواصفات شكل السطح المطلوبة للطلاء، ثم تحقّق مما إذا كان هذا الوسط الكاشط قادرًا على تنظيف الركيزة دون تآكل أو تشوّه مفرط. قد تزيل الحبيبات التي تزيل الصدأ بسرعة شكلًا سطحيًا أعمق من اللازم للطلاء المحدد. وقد ينتج عن الدرجة الأدق ملمس مناسب، لكنها قد تستغرق وقتًا أطول لإزالة القشور الملتصقة بإحكام.
ابدأ بمواصفات الطلاء والركيزة وحالة السطح. استخدم هذه المتطلبات لاختيار درجة مرشحة، ثم تحقّق منها بإجراء تجربة سفع مضبوطة. لا يكفي حجم الحبيبات وحده لضمان نتيجة معينة؛ إذ يؤثر في السطح النهائي كل من شكل المادة الكاشطة وضغط التشغيل وحالة الفوهة ومسافة العمل وحالة الوسط المعاد تدويره.
ابدأ بالسطح الذي يحتاجه الطلاء
قبل اختيار مادة كاشطة، حدّد متطلبين منفصلين للقبول: نظافة السطح وشكل سطحه. تصف النظافة إزالة الصدأ وقشور الدرفلة والطلاء القديم وغيرها من الملوّثات المحددة. أما شكل السطح فيصف الملمس الناتج عن السفع. قد يبدو السطح نظيفًا رغم أن شكله غير مناسب، وقد يظل التلوث موجودًا على سطح خشن بوضوح، بما يضر بالالتصاق.
ينبغي أن تحدد ورقة البيانات الفنية للطلاء ومواصفات المشروع متطلبات التجهيز. تحقّق من معيار النظافة المحدد، ونطاق شكل السطح المقبول، وطريقة الفحص. إذا تعارضت الوثائق أو لم تحدد متطلبات شكل السطح، فاحسم هذه المسألة قبل اعتماد درجة للإنتاج. إن التخمين استنادًا إلى سماكة الطلاء وحدها قد يؤدي إلى إعادة عمل يمكن تجنبها.
مع ذلك، تساعد سماكة الطلاء على توضيح عواقب اختيار المادة الكاشطة. فقد يصعب تحقيق تغطية كافية فوق أعلى النتوءات إذا كان شكل السطح عميقًا أكثر من اللازم، ولا سيما مع الطلاء الرقيق. وقد لا يفي شكل السطح غير الكافي بمتطلبات تجهيز نظام الطلاء. ولا ينبغي اعتبار زيادة سماكة الطلاء أو تطبيق طبقة إضافية علاجًا تلقائيًا لسطح مسفوع غير مناسب.
تحقّق أيضًا مما إذا كانت تعليمات الطلاء تشترط ملمسًا معينًا أو تفرض قيودًا على تلوث المادة الكاشطة. فقد يختلف سطحان لهما ارتفاعات مقاسة متشابهة لشكل السطح في كثافة النتوءات وشكلها. وعندما تتضمن المواصفات هذه الخصائص، لا تكفي قراءة واحدة لارتفاع شكل السطح لإثبات القبول.
اقرأ تصنيف الحبيبات قبل اختيار الدرجة
في كثير من درجات المواد الكاشطة الشائعة ذات الأرقام، يشير الرقم الأقل إلى مادة أخشن، بينما يشير الرقم الأعلى إلى مادة أدق. وضمن نظام التصنيف نفسه، تكون الدرجة ذات الرقم 36 أخشن من الدرجة ذات الرقم 80. لكن رقم الحبيبات ليس مواصفة عالمية لحجم الجسيمات، ولا يحدد مباشرةً شكل السطح الذي ستنتجه المادة الكاشطة.
قد يصف الموردون المواد باستخدام معايير تصنيف المواد الكاشطة أو تسميات الشبكة أو نطاقات أحجام خاصة بهم. وقد تختلف توزيعات أحجام الجسيمات في المنتجات التي تحمل تسميات متشابهة. قبل مقارنة الأكياس أو عروض الأسعار، اطلب نظام التصنيف وتوزيع المناخل. ويُعد الجزء الخشن والجزء الرئيسي المستخدم في العمل ومحتوى الجسيمات الناعمة معلومات أنفع من اسم المنتج وحده.
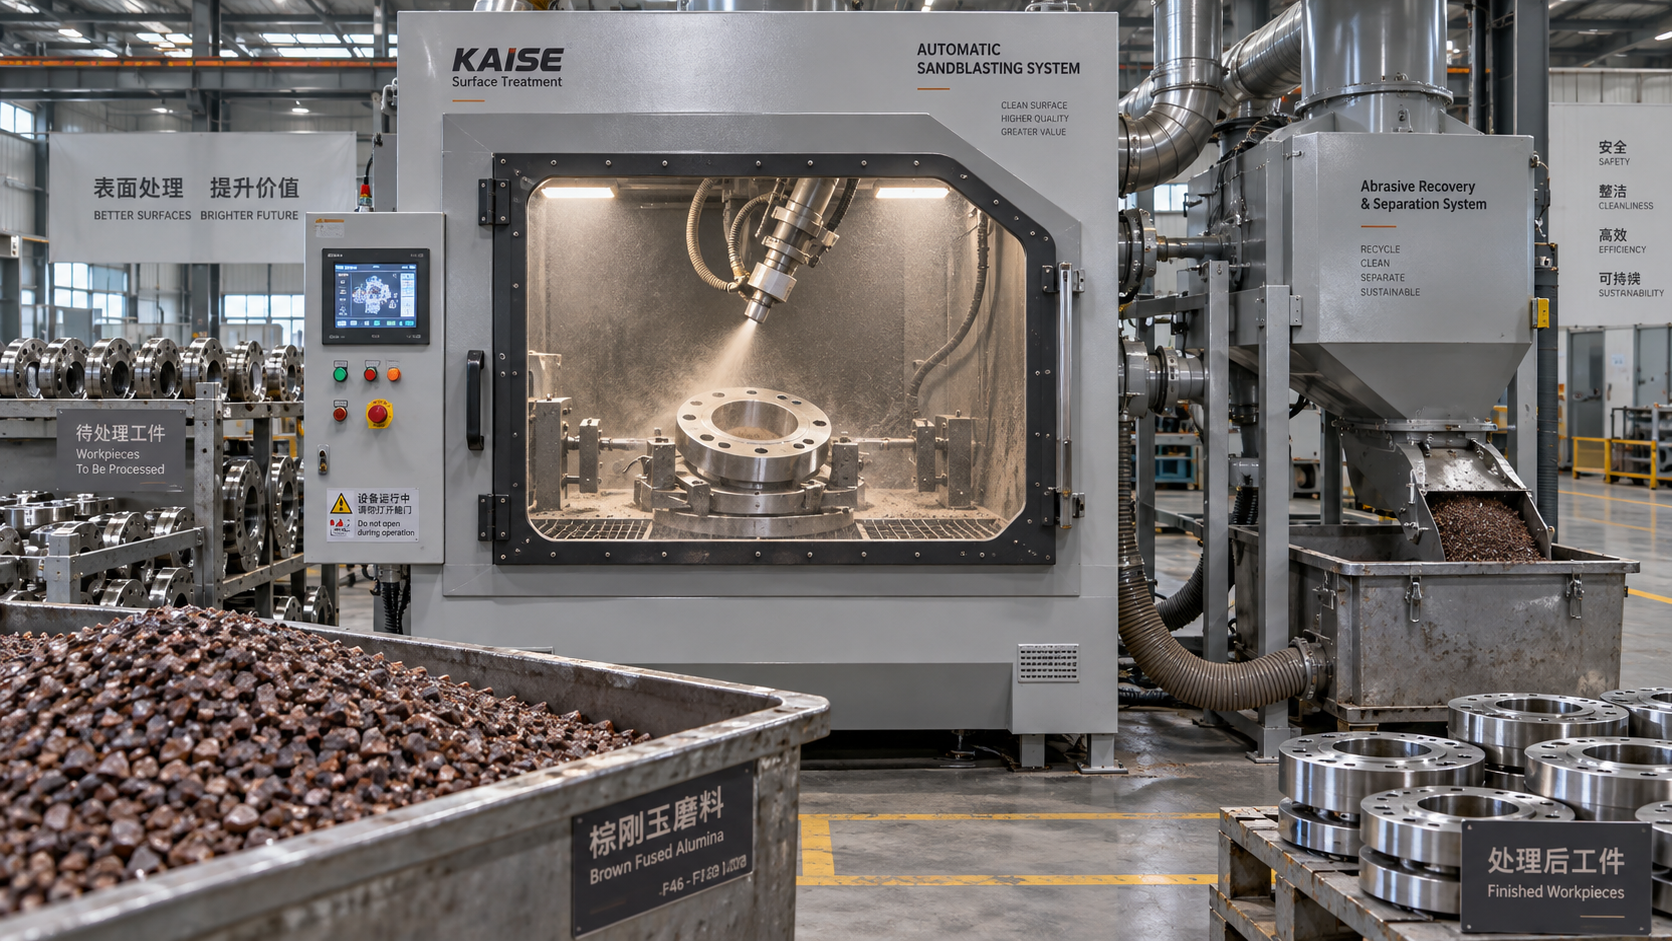
تختلف وسائط السفع بالألومينا أيضًا من حيث شكل الجسيمات ومقاومتها للتفتت. ولا ينبغي افتراض أن الألومينا المنصهرة البنية والألومينا المنصهرة البيضاء تؤديان أداءً متماثلًا لمجرد تطابق تصنيف الحبيبات الاسمي. عند تجهيز الأسطح للطلاء، قيّم درجة السفع الفعلية ونظافتها وسلوكها في المعدات المستخدمة.
يمكن اختيار درجة مرشحة أولية عمليًا باتباع التوجه الذي تتطلبه المهمة:
- قشور كثيفة أو متطلبات صارمة لشكل السطح: فكّر في درجة أخشن، بشرط أن تتحمل الركيزة الصدمات والملمس الناتج.
- تجهيز عام للفولاذ مع تلوث متوسط: ابدأ بدرجة متوسطة ضمن نطاق السفع لدى المورد، واختبرها وفق شكل السطح المحدد.
- سطح نظيف نسبيًا يحتاج إلى شكل سطحي ضحل: ابدأ بدرجة أدق، وتحقّق مما إذا كانت كفاءة التنظيف ستظل مقبولة.
- مقاطع رقيقة أو ركائز لينة أو أجزاء حساسة للأبعاد: فضّل تجربة تحفظية باستخدام وسط أدق وشدة سفع مضبوطة.
هذه اتجاهات للبدء وليست تحويلات ثابتة من حجم الحبيبات إلى شكل السطح. فالمخطط الذي يخصص شكلًا سطحيًا واحدًا لكل حجم حبيبات لا يأخذ في الحسبان عددًا كبيرًا من متغيرات التشغيل، ولذلك لا يصلح قاعدةً لقبول الإنتاج. وتفيد توصيات الموردين في تضييق نطاق التجربة، ولا سيما عندما توضح الركيزة وظروف السفع المستخدمة للحصول على النتيجة المذكورة.
دع حالة الركيزة تضيق نطاق الاختيار
على الفولاذ الذي تلتصق به قشور الدرفلة بإحكام، قد يكون التنظيف بطيئًا باستخدام مادة كاشطة دقيقة جدًا، حتى لو أنتجت ملمسًا مقبولًا على المعدن المكشوف. وقد تحسن الدرجة الأخشن الإزالة، لكن يجب على المشغّل فحص شكل السطح بعد زوال القشور. وقد يؤدي مواصلة السفع على المناطق النظيفة بالفعل أثناء إزالة القشور من مناطق أخرى إلى نتيجة غير متجانسة.
عندما تعيق الترسبات الثقيلة أو الطلاءات القديمة السميكة عملية التجهيز، قيّم ما إذا كانت خطوة إزالة منفصلة ستجعل السفع النهائي أكثر قابلية للتحكم. إن اختيار درجة خشنة جدًا لتنفيذ كل العمليات في تمريرة واحدة قد ينتج شكلًا سطحيًا لا يتحمله الطلاء اللاحق. ويظل لزامًا على تمريرة التجهيز النهائية استيفاء مواصفات الطلاء.
تطرح قطع الفولاذ التي سبق سفعها أو تآكلها مشكلة مختلفة. فالحفر والملمس الموجودان يبقيان جزءًا من السطح بعد التنظيف. وقد تحد المواد الأدق من زيادة الخشونة، لكنها لا تستطيع إعادة سطح عميق الحفر إلى حالة ملساء. افحص المناطق المحفّرة بحثًا عن التآكل والتلوث المتبقيين، واستخدم إجراء القياس المحدد عند تقييم شكل السطح الناتج.
بالنسبة إلى الألومنيوم والركائز اللينة الأخرى، قد تزيل المواد المختارة لتجهيز الفولاذ الثقيل مقدارًا مفرطًا من مادة الأساس. كما قد تتشوّه الصفائح الرقيقة بسبب السفع العنيف أو تركيز السفع في موضع واحد. ابدأ بتحفظ، وأبقِ الفوهة متحركة، وافحص الأبعاد والمظهر إلى جانب النظافة وشكل السطح. وتكون لأي تعليمات تجهيز خاصة بالمادة الأولوية على ممارسات سفع الفولاذ العامة.
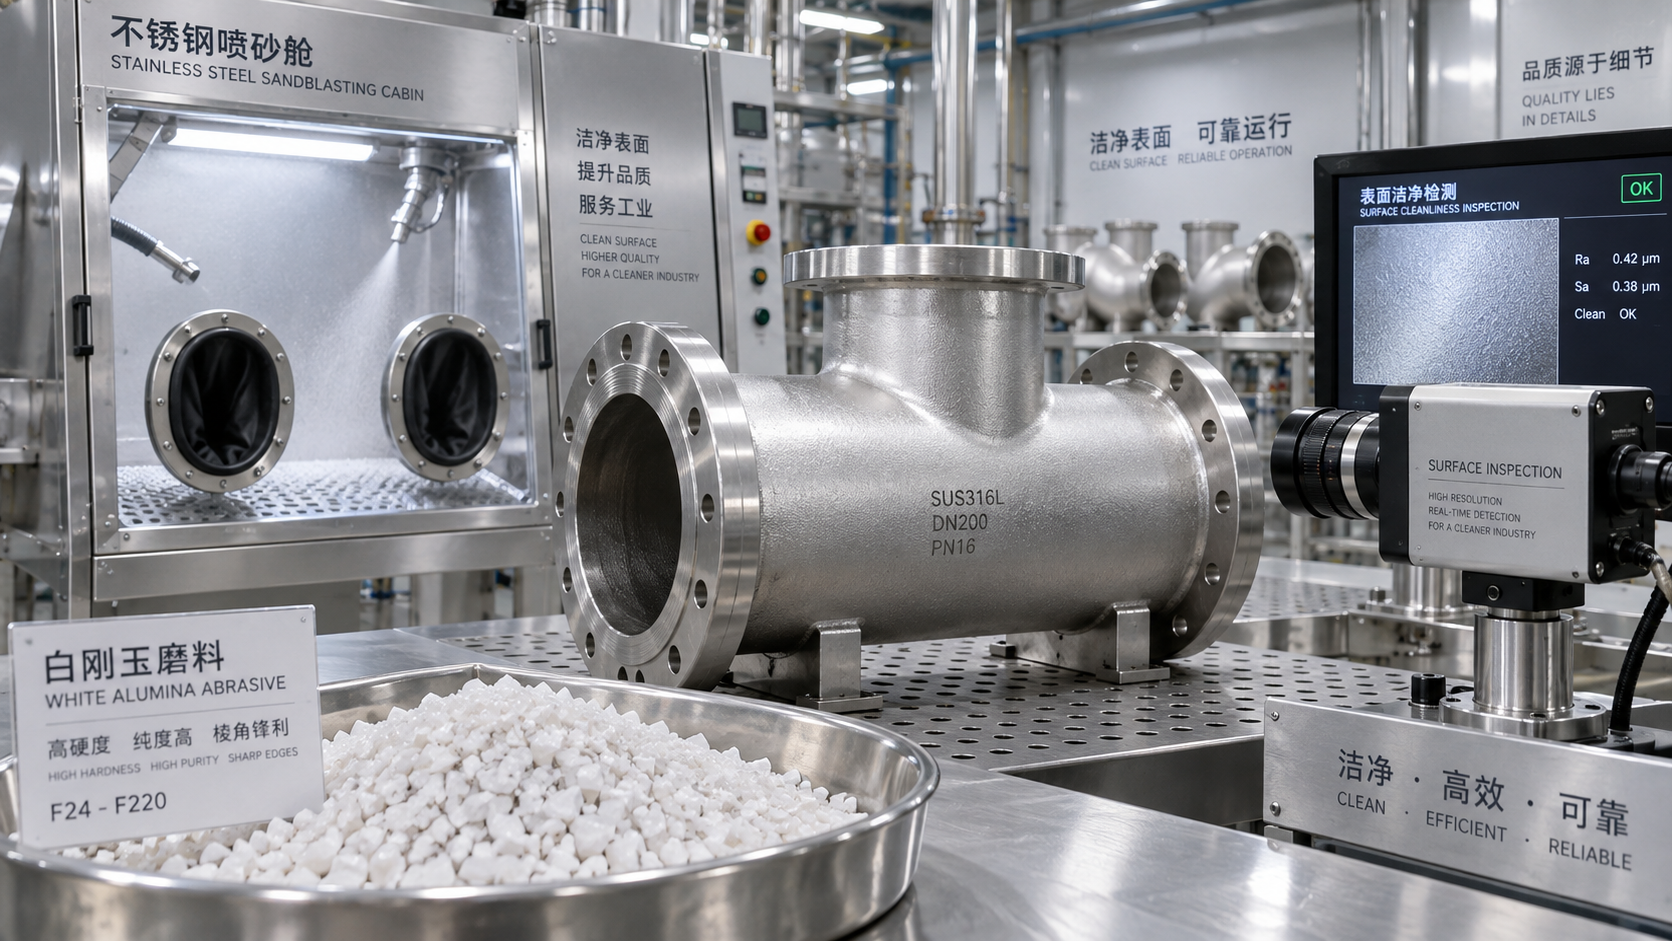
تتطلب الأجزاء المصنوعة من الفولاذ المقاوم للصدأ والحساسة للتلوث الانتباه إلى دائرة السفع بأكملها. فقد تلتقط المادة الكاشطة النظيفة تلوثًا من أجزاء سبق تجهيزها أو من نظام الاسترجاع أو من معدات المناولة المتسخة. ولا يؤدي تغيير حجم الحبيبات إلى تصحيح هذه المشكلة. تأكد من ملاءمة الوسط والمعدات وترتيبات المناولة للركيزة وظروف استخدامها.
حافظ على ضبط إعدادات السفع أثناء مقارنة الأحجام
يؤثر حجم المادة الكاشطة وشدة السفع أحدهما في الآخر. وفي ظروف متقاربة، تميل الجسيمات الزاوية الأخشن عمومًا إلى إحداث ملمس أعمق وأكثر انفتاحًا، بينما تميل الجسيمات الأدق إلى إحداث ملمس أضحل. وتعتمد النتائج الفعلية على سرعة الجسيمات وزاوية الاصطدام وصلادة الركيزة وحالة المادة الكاشطة.
في السفع بالهواء المضغوط، تحقّق من الضغط أثناء التشغيل. فقد لا تعكس قراءة الضاغط أو خزان الهواء الضغط المتاح عند الفوهة أثناء السفع. ويمكن أن تؤدي القيود في الخراطيم وطلب الهواء وتآكل الفوهة إلى تغيير أداء القطع. وقد يلوم المشغّل حجم الحبيبات خطأً عندما تكون المعدات توفر طاقة غير كافية أو غير مستقرة.
يهم معدل تدفق الوسط أيضًا. فقد تؤدي التغذية المفرطة للمادة الكاشطة إلى تقليل التسارع الفعلي وهدر المواد. وقد تبطئ التغذية غير الكافية التنظيف وتشجع على إطالة زمن السفع في مناطق محددة. ثبّت معدل التغذية قبل مقارنة الدرجات، واستخدم تدفق المادة الكاشطة الذي توصي به المعدات بوصفه إعدادًا أوليًا.
ينبغي أن تكون مسافة العمل والزاوية قابلتين للتكرار أثناء التجربة. إن الاقتراب أكثر وزيادة الضغط واختيار وسط أخشن في الوقت نفسه يجعل من الصعب تحديد التغيير الذي تسبب في زيادة عمق شكل السطح. قارن الدرجات المرشحة مع تثبيت الظروف الأخرى، ثم عدّل العملية عمدًا إذا لم تستوفِ أي من الدرجتين المتطلبات.
قد تتسبب الدرجة الأدق المستخدمة بشدة مفرطة في إتلاف سطح حساس. وعلى العكس، قد يؤدي خفض الضغط للحد من شدة درجة خشنة غير مناسبة إلى تنظيف بطيء أو غير متسق. والهدف هو إيجاد توليفة تمنح المشغّل هامشًا عمليًا للتعامل مع التغيرات المعتادة.
استخدم تجربة سفع لتحويل الدرجة المرشحة إلى خيار عملي
اختبر على المكوّن الفعلي حيثما كان ذلك مسموحًا، أو على عينة ممثلة لها الركيزة نفسها وحالة أولية مماثلة. يمكن لعينة مسطحة ونظيفة أن تساعد في مقارنة الملمس، لكنها قد لا توضح كيفية إزالة الوسط للقشور أو تنظيف الحفر أو التعامل مع اللحامات والتجاويف.
اختر درجة مرشحة وبديلًا مجاورًا لها من نظام التصنيف نفسه. حافظ على ثبات الفوهة والضغط والتغذية والزاوية والمسافة. وينبغي أن تجيب التجربة عن ثلاثة أسئلة: هل تحقق المادة الكاشطة النظافة المطلوبة؟ وهل يقع شكل السطح ضمن الحدود المحددة؟ وهل يمكن تكرار النتيجة عمليًا؟
- جهّز السطح قبل السفع. أزل الزيت والشحوم بالطريقة المعتمدة. فالسفع وحده ليس عملية موثوقة لإزالة الشحوم، وقد ينشر التلوث.
- اسفع منطقة ممثلة. أدرج السمات الصعبة عند الاقتضاء، مثل اللحامات والحواف والحفر أو الطلاء المتبقي جزئيًا.
- أزل الغبار السائب. استخدم طريقة معتمدة لا تُدخل الزيت أو الرطوبة أو أي تلوث آخر.
- افحص النظافة وقِس شكل السطح. استخدم طرق الفحص المعتمدة في المشروع وخذ قراءات في مواقع كافية لتقييم التفاوت.
- سجّل ظروف العمل. دوّن درجة المادة الكاشطة وحالة الوسط وإعدادات التشغيل وأي علامات على التآكل أو التشوّه.
استخدم طريقة قياس شكل السطح المحددة باستمرار. فشريط النسخ وأجهزة القياس ذات المسبار ومقارنات الأسطح تقيّم السطح بطرق مختلفة؛ لذا لا ينبغي التعامل مع نتائجها على أنها قابلة للتبادل بحرية. ويمكن للمظهر المرئي واللمس المساعدة في كشف مشكلة واضحة، لكنهما لا يكفيان لقبول شكل سطح محدد.
إذا كان السطح نظيفًا لكن شكل سطحه أعمق من اللازم، فاختبر درجة أدق أو خفّض شدة السفع مع التحقق من استمرار فعالية التنظيف. وإذا كان شكل السطح ضحلًا أكثر من اللازم، فافحص أداء المعدات وحالة المادة الكاشطة قبل الانتقال إلى درجة أخشن. وإذا كان شكل السطح مقبولًا لكن التنظيف بطيء، فتحرّ عن التلوث والتغذية وتقنية التشغيل قبل افتراض الحاجة إلى جسيمات أكبر.
إذا كان إجراء الطلاء يتطلب لوحات تأهيل أو اختبار التصاق، فأدرج هذه الخطوات ضمن عملية الاعتماد. تثبت التجربة الناجحة ملاءمة ظروف التجهيز، لكنها لا تثبت وحدها أداء الطلاء على المدى الطويل أثناء الخدمة.
راقب التغيرات عند إعادة استخدام الوسط
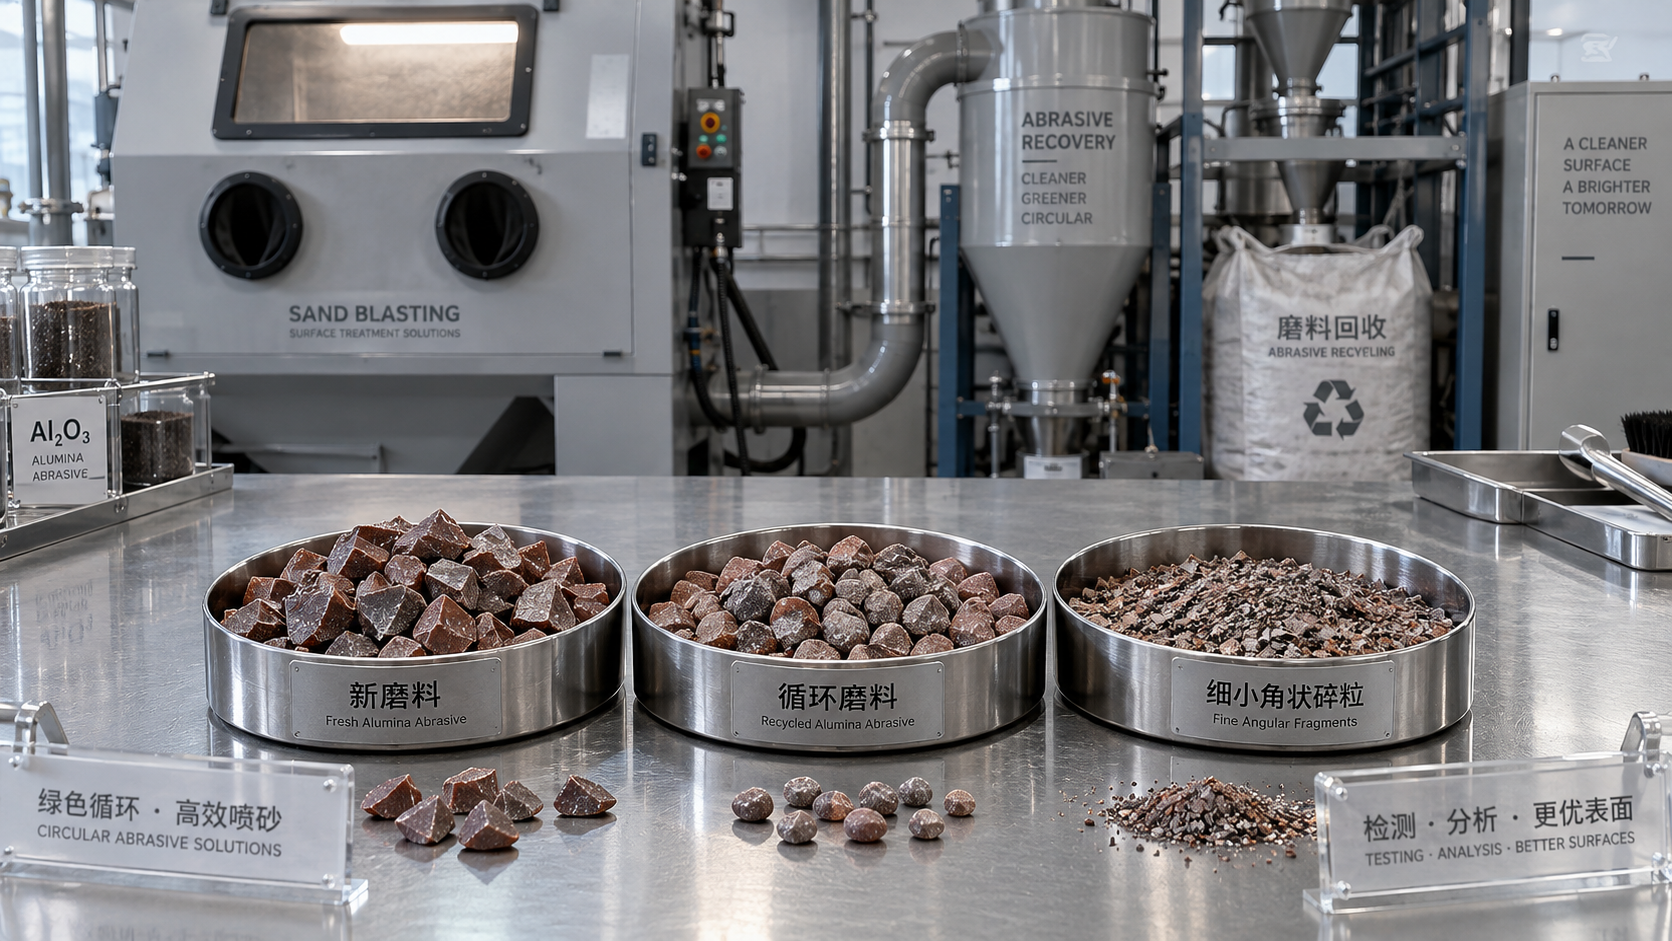
في نظام إعادة تدوير الوسط، تتغير شحنة المادة الكاشطة مع تفتت الجسيمات وإزالة الجسيمات الناعمة وإضافة مواد جديدة. لذلك قد يختلف سلوك المزيج المستخدم عن سلوك المادة الجديدة التي أُضيفت إلى الماكينة في البداية. وقد لا تمثل تجربة المادة الجديدة شحنة إنتاج مستقرة.
يمكن لنواتج التفكك الأدق أن تغيّر سرعة التنظيف وتوليد الغبار وملمس السطح. وقد يؤدي ضعف الفصل إلى احتجاز كميات مفرطة من الجسيمات الناعمة أو المخلفات، بينما قد تؤدي إعادة التزويد غير المتسقة إلى تغيير توزيع الأحجام. راقب المزيج المستخدم وشكل السطح معًا. وقد تؤدي إضافة مادة كاشطة خشنة جديدة دون فحص المادة المسترجعة إلى تغيير آخر غير مضبوط.
عندما تبدأ عملية معتمدة سابقًا بإنتاج نتائج غير متسقة، افحص حالة الوسط وأداء الفاصل وتآكل الفوهة والضغط والتغذية قبل تغيير درجة الحبيبات المحددة. وافحص أيضًا احتمال دخول تلوث عبر إعادة التدوير. ويظل شفط الغبار وتوفير الحماية المناسبة للمشغّلين ضروريين طوال عملية السفع، بما في ذلك عند استخدام مادة كاشطة لا تحتوي على رمل السيليكا المضاف عمدًا.
ينبغي توثيق خيار الإنتاج بوصفه درجةً للمادة الكاشطة مضافةً إلى عملية تشغيل: حالة الركيزة، والنظافة وشكل السطح المقبولان، وإعدادات السفع، وطريقة الفحص. يمنح هذا السجل المشغّل التالي إجراءً قابلًا للتكرار. وبعد أن تحقق درجة الألومينا المختارة هذه المتطلبات باستمرار دون تلف غير مقبول أو زمن سفع مفرط، حافظ على استقرار العملية وأعد فحصها عند تغير الركيزة أو الطلاء أو المعدات أو إمدادات المادة الكاشطة.