

الأخبار
توحيد الجهود مع الشركاء في الداخل والخارج لخلق قيمة طويلة الأجل وتحقيق مستقبل يعود بالنفع على جميع الأطراف في القطاع.
أرسل لنا رسالة
هل يمكن للألومينا البيضاء المنصهرة أن تسبب تلوث الفولاذ المقاوم للصدأ بالحديد؟
هل يمكن أن يتسبب الألومينا البيضاء المنصهرة في تلوث الفولاذ المقاوم للصدأ بالحديد؟
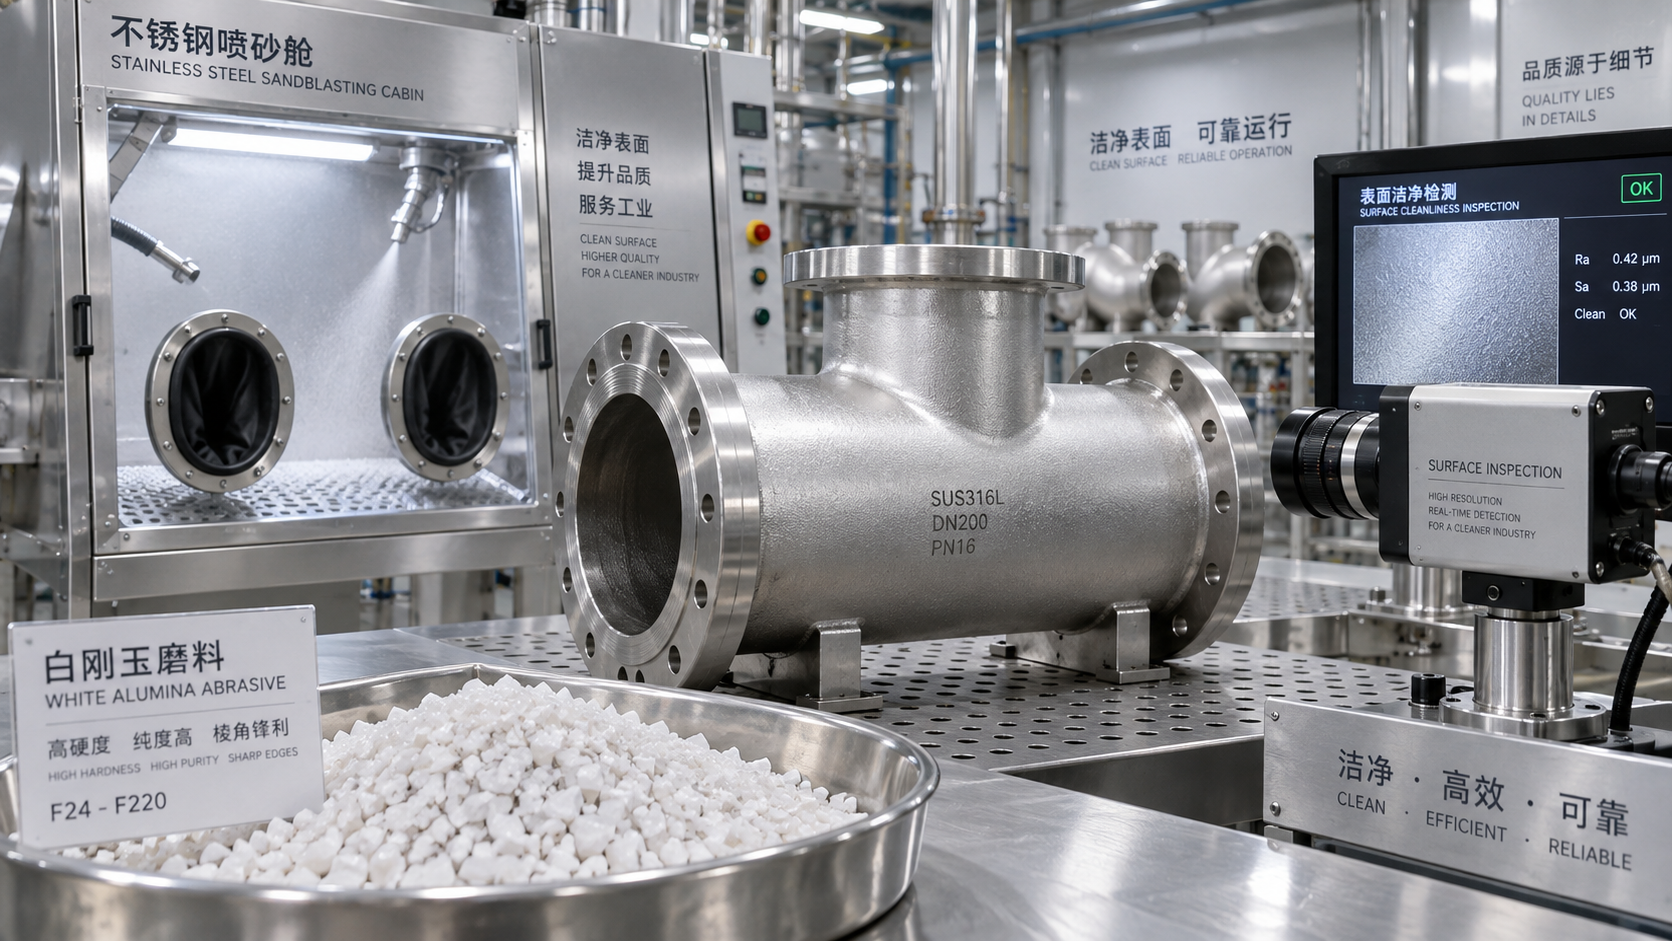
نعم، يمكن أن تسهم الألومينا البيضاء المنصهرة في تلوث الفولاذ المقاوم للصدأ بالحديد إذا احتوت مادة الكشط على شوائب حاملة للحديد أو التقطت جزيئات معدنية أثناء الاستخدام. ويجعل انخفاض محتواها من الحديد منها خيارًا شائعًا للتنظيف بالسفع وتجهيز الأسطح، لكن نقاء مادة الكشط وحده لا يزيل مخاطر التلوث. كما أن إعادة استخدام الوسائط، ومشاركة المعدات، والتعامل غير السليم قد تقوض ملاءمة مادة مناسبة لولا ذلك.
ويكتسب هذا التمييز أهمية في معدات المعالجة الكيميائية. فالمظهر النظيف لسطح خضع للسفع لا يعني بالضرورة خلوه من الحديد المطمور، كما أن التحليل الكيميائي الذي يقدمه المورد لا يثبت خلو الوعاء أو الأنابيب النهائيين من التلوث. ويتطلب القبول الموثوق التحكم في مادة الكشط، ودائرة السفع، وطريقة الفحص.
انخفاض محتوى الحديد لا يعني الخلو من الحديد الحر
الألومينا البيضاء المنصهرة مادة كاشطة من أكسيد الألومنيوم، تُنتج بصهر مادة أولية من الألومينا كهربائيًا. وعلى خلاف حبيبات الفولاذ، لا يُعد الحديد المعدني مكونها الرئيسي. وهذا يجعلها خيارًا معقولًا عندما يكون انتقال المواد الحديدية إلى الفولاذ المقاوم للصدأ أمرًا غير مقبول.
لكن مصطلح «محتوى الحديد» قد يشير إلى أمور مختلفة. فقد يعبّر تقرير المختبر عن الحديد على هيئة Fe₂O₃، في حين يتعلق القلق العملي على سطح قطعة العمل غالبًا بالحديد المعدني الحر أو بمخلفات الفولاذ الكربوني. ولا تبيّن نتيجة إجمالي الحديد، بمفردها، مقدار الحديد الموجود على هيئة أكسيد أو شوائب أخرى أو تلوث معدني سائب.
يحتوي الفولاذ المقاوم للصدأ أصلًا على الحديد بوصفه جزءًا من السبيكة. والمشكلة ليست وجود الحديد في المادة، بل بقاء جسيمات غريبة حاملة للحديد على السطح أو انغراسها فيه. وقد تصدأ جسيمات الفولاذ الكربوني المكشوفة في ظروف يظل فيها الركيزة المصنوعة من الفولاذ المقاوم للصدأ صالحة للاستخدام.
قد يؤدي هذا الصدأ إلى ظهور البقع، وتلوث الأسطح الملامسة للمواد المعالجة، وتعقيد تقييم التآكل. كما يعتمد حدوث التآكل الموضعي على درجة السبيكة والكلوريدات ودرجة الحرارة وحالة السطح وكيمياء ظروف الخدمة. لذلك ينبغي أن تستدعي بقع الصدأ التحقيق، لا الاستنتاج تلقائيًا بأن الفولاذ المقاوم للصدأ نفسه قد تعطل.
مصادر التلوث في عملية السفع
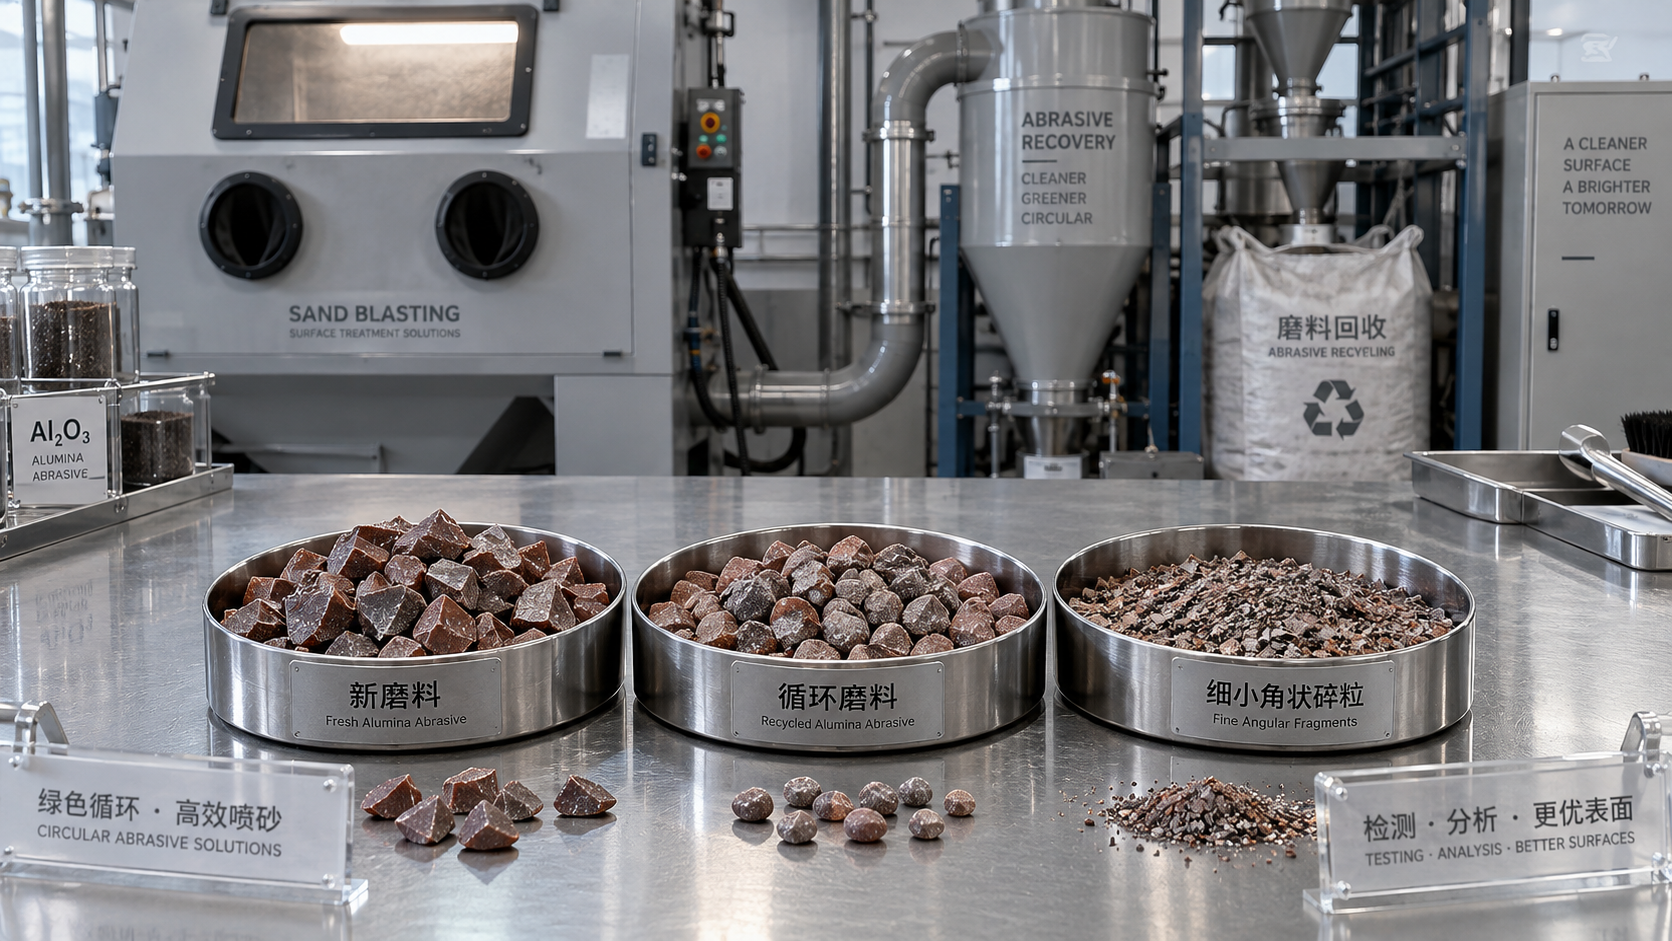
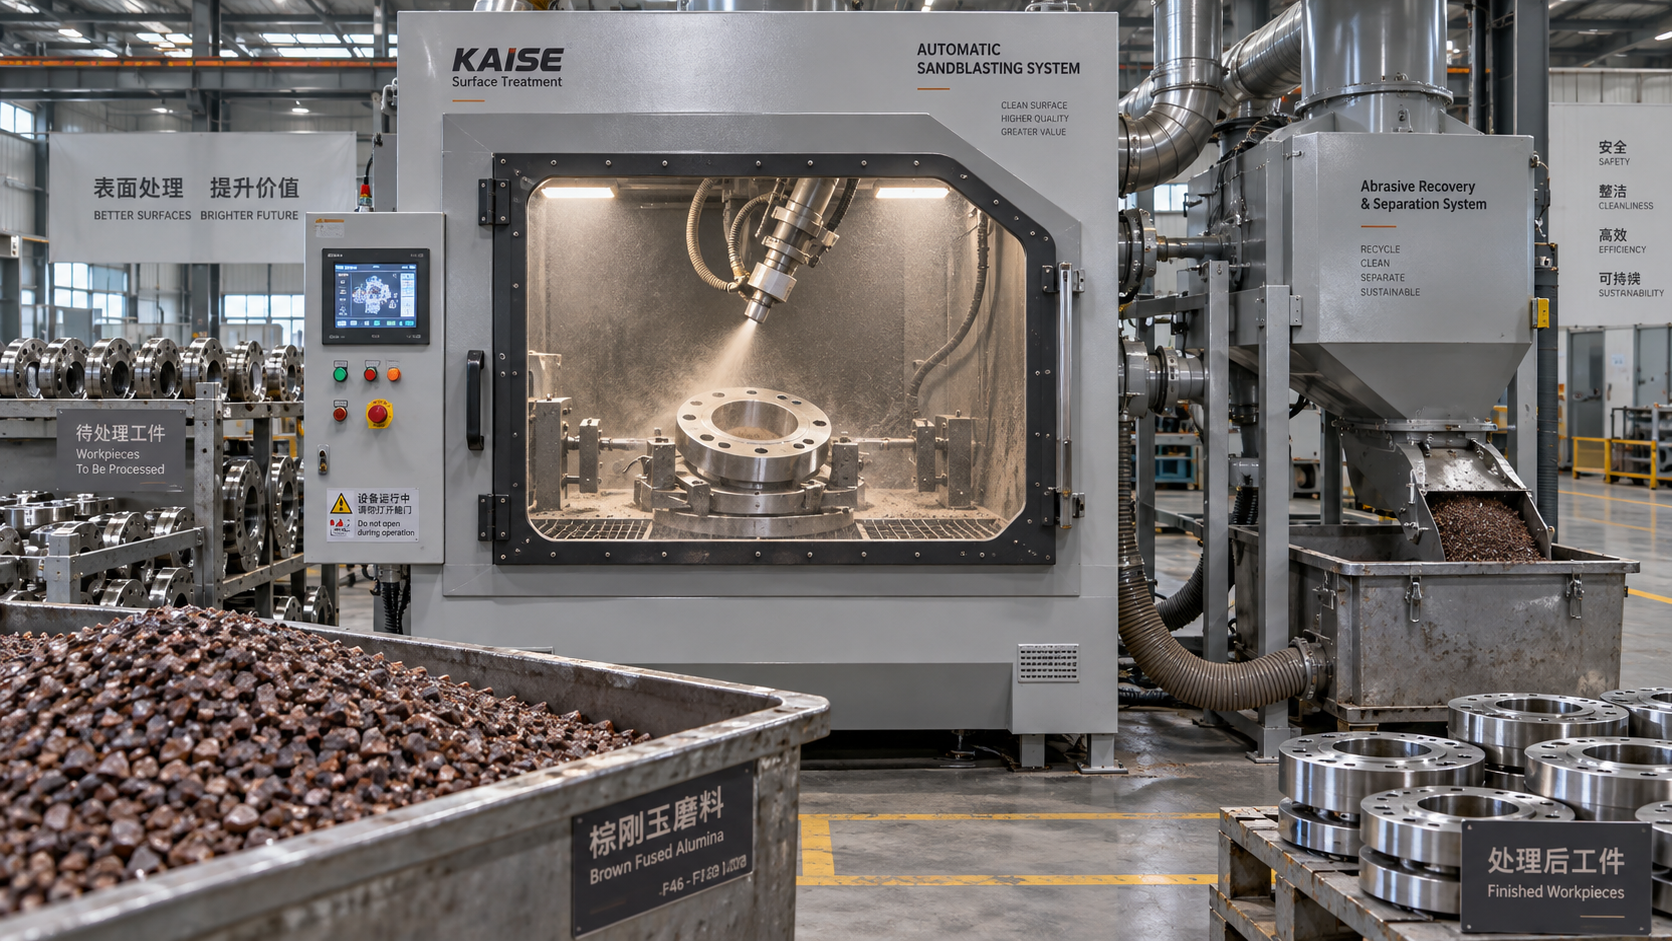
قد ينشأ الخطر الأكبر بعد إخراج مادة الكشط من عبوتها. إذ يمكن للوسائط المستخدمة على الفولاذ الكربوني أن تلتقط شظايا الفولاذ والصدأ والقشور. ويؤدي إعادة هذه المادة إلى نظام الاسترجاع ثم سفع الفولاذ المقاوم للصدأ إلى إيجاد مسار لانتقال الملوثات، حتى عندما تكون مادة الكشط الأصلية مطابقة لمواصفات الشراء.
تزيل الغربلة الجسيمات وفقًا لحجمها، لكنها لا تفصل على نحو موثوق كل شظية حاملة للحديد عن مادة الكشط الصالحة للاستخدام. ويمكن للفصل المغناطيسي أن يقلل بعض المخلفات الحديدية، لكن أداءه يعتمد على خصائص الجسيمات وتصميم الفاصل. ولا ينبغي اعتبار أي من الإجراءين دليلًا على ملاءمة الوسائط المسترجعة لأعمال الفولاذ المقاوم للصدأ الحساسة للتلوث.
وتضيف غرف السفع المشتركة مزيدًا من عوامل عدم اليقين. فقد تختلط بجرعة جديدة بقايا الوسائط الموجودة في القواديس وقنوات الاسترجاع والخراطيم وأنظمة استرجاع المواد من الأرضية. كما قد تسهم التجهيزات الحديدية ومكونات المعدات المتآكلة وعمليات التجليخ القريبة في إضافة جسيمات. وهكذا قد تضم عملية تستخدم اسميًا «مادة كاشطة غير معدنية» عدة مصادر للتلوث المعدني.
كما أن التعامل مع القطع بعد السفع مهم. فقد يؤدي استخدام فرش من الفولاذ الكربوني أو ملحقات رفع متسخة أو طاولات عمل مشتركة أو ترسب غبار التجليخ على سطح مكشوف إلى إفساد التحضير الدقيق. وفي تصنيع المعدات الكيميائية، ينبغي أن تمتد منطقة العمل المحمية المخصصة للفولاذ المقاوم للصدأ إلى ما بعد حيز السفع، لتشمل الفحص والتنظيف والتخزين.
ما المعلومات التي ينبغي طلبها من مورد مادة الكشط
تتجاوز مواصفات الشراء المفيدة عبارة «ألومينا عالية النقاء». فهي تحدد تطبيق السفع والتوزيع المطلوب لأحجام الجسيمات وحدود الشوائب ذات الصلة وكيفية إثبات المطابقة. ولا يوجد حد واحد لمحتوى الحديد يناسب كل مشروع للفولاذ المقاوم للصدأ؛ إذ ينبغي أن يعكس المتطلب بيئة الخدمة ومعايير القبول لدى العميل.
- التركيب الكيميائي الخاص بالدفعة: اطلب بيانات أكسيد الألومنيوم والشوائب ذات الصلة، مع توضيح أساس التحليل. وتأكد مما إذا كان الحديد مُبلّغًا عنه على هيئة Fe العنصري أم Fe₂O₃.
- ضوابط التلوث المعدني: استفسر عن كيفية الحد من دخول مواد حديدية غريبة أثناء الإنتاج والنقل والغربلة والتعبئة. فالتركيب الكيميائي الإجمالي والتلوث المعدني السائب مسألتان منفصلتان.
- التصنيف الحجمي: حدد توزيع أحجام الجسيمات أو تصنيفًا معترفًا به بدلًا من الاعتماد على وصف ملتبس لحجم الشبكة.
- التعبئة وإمكانية التتبع: اشترط تحديد الدفعات بوضوح واستخدام عبوات تحمي المنتج من الرطوبة والتلوث المتبادل أثناء النقل والتخزين.
- متطلبات النظافة الإضافية: عند اقتضاء ظروف الخدمة، حدد متطلبات الأملاح القابلة للذوبان في الماء أو الموصلية أو غيرها من الملوثات، باستخدام طرق اختبار متفق عليها.
بالنسبة إلى تطبيقات التنظيف بالسفع الهوائي، يتناول ISO 11126-7 مواد الكشط من أكسيد الألومنيوم المنصهر، بينما توفر سلسلة ISO 11127 طرق اختبار لمواد الكشط غير المعدنية المستخدمة في التنظيف بالسفع. وينبغي التحقق من الإصدارات والاختبارات الفردية المنطبقة وفقًا لمواصفات المشروع. تساعد هذه المراجع على تحديد جودة مادة الكشط، لكنها لا تصادق على نظافة سطح الفولاذ المقاوم للصدأ النهائي.
تصنع شركة Shandong Tonghan New Materials Co., Ltd. وتصدر منتجات الألومينا البيضاء المنصهرة والألومينا البنية المنصهرة والألومينا، ولها مقر للعمليات في Liaocheng وقاعدة إنتاج في Chiping. وبالنسبة إلى أعمال الفولاذ المقاوم للصدأ، تجعل هذه المجموعة من المنتجات تحديد الدرجة بدقة أمرًا مهمًا: فلا ينبغي التعامل مع المواد المخصصة للاستخدامات الحرارية أو التجليخ العام أو السفع المنضبط على أنها قابلة للتبادل لمجرد انتمائها إلى عائلة الألومينا.
ينبغي أن تربط مناقشة عملية مع المورد وثائق الدفعة والتصنيف والتعبئة وإمكانية تتبع الطلب بمتطلبات السفع الفعلية. ويمكن لتنسيق التصنيع والتصدير أن يدعم هذه العملية، لكن حجم الشركة أو اتساع كتالوجها لا يغنيان عن مواصفات قبول خاصة بالتطبيق.
تحقق من السطح، لا من شهادة التسليم فحسب
يجيب فحص مادة الكشط الواردة والتحقق من السطح النهائي عن سؤالين مختلفين. فالأول يتحقق مما إذا كانت الوسائط الموردة تستوفي المتطلبات المتفق عليها، والثاني يتحقق مما إذا كانت عمليات التصنيع والتنظيف قد أبقت الفولاذ المقاوم للصدأ في حالة مقبولة. وقد يكون كلاهما ضروريًا لمعدات ملامسة المواد المعالجة.
يقدم ASTM A380/A380M إرشادات بشأن تنظيف أجزاء الفولاذ المقاوم للصدأ ومعداته وأنظمته وإزالة القشور عنها وتخميلها. ويغطي ASTM A967/A967M معالجات التخميل الكيميائي لأجزاء الفولاذ المقاوم للصدأ، ويتضمن ممارسات بديلة للتحقق. وينبغي مراجعة نطاقهما والإجراءات المنطبقة وأحكام القبول قبل إدراجهما في خطة الفحص.
قد تشمل اختبارات الحديد الحر، عند ملاءمتها، إجراءات محددة باستخدام الفيروكسيل أو كبريتات النحاس. ويتوقف اختيار الاختبار على درجة الفولاذ المقاوم للصدأ وحالة المكوّن والمتطلبات الحاكمة ومدى التوافق مع الخدمة اللاحقة. وهذه اختبارات كيميائية مضبوطة، وليست فحوصًا موضعية غير رسمية تُجرى ارتجالًا على معدات الإنتاج.
حدد مواقع الفحص ونطاق أخذ العينات وتوقيته والإجراء المتبع عند ظهور نتيجة إيجابية قبل بدء السفع. وتستحق المناطق المجاورة للحامات والتجاويف والأسطح المعرضة للتجهيزات المشتركة اهتمامًا خاصًا، لكن ينبغي أن تعكس خطة الفحص شكل المكوّن وتاريخ تصنيعه بدلًا من اتباع نمط أخذ عينات موحد لكل الحالات.
يظل الفحص البصري مفيدًا لتحديد الصدأ والبقايا وعدم تجانس التحضير، لكن المظهر وحده لا يثبت الخلو من الحديد الحر. وعندما يكون مصدر الجسيمات محل خلاف، قد يساعد الفحص المجهري مع التحليل العنصري على التمييز بين بقايا الألومينا والمخلفات الحاملة للحديد. ويكمّل هذا التحليل اختبارات القبول المتفق عليها، ولا ينبغي أن يحل محلها ضمنيًا.
أدرج التحكم في التلوث ضمن تسلسل العمل
في الأعمال الحساسة للتلوث، يكون التحقق من الوسائط المخصصة ونظام السفع المنفصل أسهل عمومًا من التبديل المتكرر بين الفولاذ الكربوني والفولاذ المقاوم للصدأ. وإذا تعذرت المشاركة، فضع إجراءً موثقًا للتنظيف وتحقق من فعاليته. إن تحميل مادة كاشطة جديدة في دائرة استرجاع ملوثة لا يُعد تبديلًا نظيفًا.
ينبغي أن تستخدم تجارب التأهيل درجة الفولاذ المقاوم للصدأ المقصودة وإعدادات عملية ممثلة. ويؤثر الضغط وحجم الجسيمات وزاوية الاصطدام ومدة التعرض في الخشونة واحتمال احتباس الجسيمات. ولا يعني السفع الأشد بالضرورة أنه أفضل، ولا سيما في المقاطع الرقيقة أو أسطح الإحكام أو الأسطح الخاضعة لمتطلبات محددة للتشطيب.
بعد السفع، أزل مادة الكشط والغبار السائبين باستخدام طريقة تنظيف معتمدة. وينبغي فحص الهواء المضغوط المستخدم للتنظيف بحثًا عن الملوثات ذات الصلة، بما فيها الزيت والرطوبة. وأبقِ القطع المنظفة بعيدًا عن غبار تصنيع المواد الحديدية واحمها أثناء النقل والتخزين.
إذا اكتُشف الحديد المنغرس، فقد يؤدي مجرد إعادة السفع إلى تكرار المشكلة. تحرَّ عن المصدر وصحح العملية واختر طريقة تنظيف أو معالجة كيميائية مؤهلة. ولا يُعد التخميل بديلًا عن إزالة الترسبات الكثيفة أو القشور أو المخلفات المنغرِسة. كما أن التخليل والتخميل يؤديان غرضين مختلفين، ولا ينبغي إحلال أحدهما محل الآخر دون تروٍ.
نظافة السطح وسلامة العاملين تتطلبان ضوابط منفصلة
لا يعني انخفاض محتوى الحديد أن غبار السفع غير ضار. فقد ينشأ التعرض من دقائق مادة الكشط والطلاءات المُزالة وجسيمات الركيزة. وينبغي أن يراعي تقييم السلامة صحيفة بيانات سلامة مادة الكشط، والمواد المُزالة، والتهوية، وتجميع الغبار، والحماية التنفسية، ومتطلبات التعرض المهني المعمول بها.
ويُنشئ التحقق الكيميائي والتنظيف العلاجي مخاطر إضافية. إذ تتطلب كواشف الاختبار ومحاليل المعالجة مناولة مضبوطة ومعدات حماية مناسبة وإجراءات شطف وإدارة للنفايات. ويجب ألا تتحول بقايا الكواشف إلى مصدر جديد للتلوث على الأسطح الملامسة للمواد المعالجة.
متى تكون الألومينا البيضاء المنصهرة خيارًا مقبولًا؟
تُعد الألومينا البيضاء المنصهرة خيارًا يمكن تبريره عندما تكون جودة دفعتها موثقة، ودائرة السفع خاضعة للتحكم، والسطح الناتج من الفولاذ المقاوم للصدأ مستوفيًا لمتطلبات المشروع الخاصة بالنظافة والتشطيب. ولا يكفي لتبرير استخدامها أن تكون مادة الكشط بيضاء أو موصوفة بأنها عالية النقاء أو مصحوبة بنتيجة منخفضة لـ Fe₂O₃.
قبل تسليم معدات المعالجة الكيميائية، تحقق من ثلاثة أمور: ما الذي تثبته شهادة مادة الكشط، وكيف مُنع التلوث أثناء التصنيع، وأي اختبار للسطح يدعم القبول. إذا غابت إجابة عن أي منها، فعالج الأمر قبل بدء الخدمة بدلًا من الاعتماد على المظهر أو انتظار ظهور بقع الصدأ لكشف المشكلة.